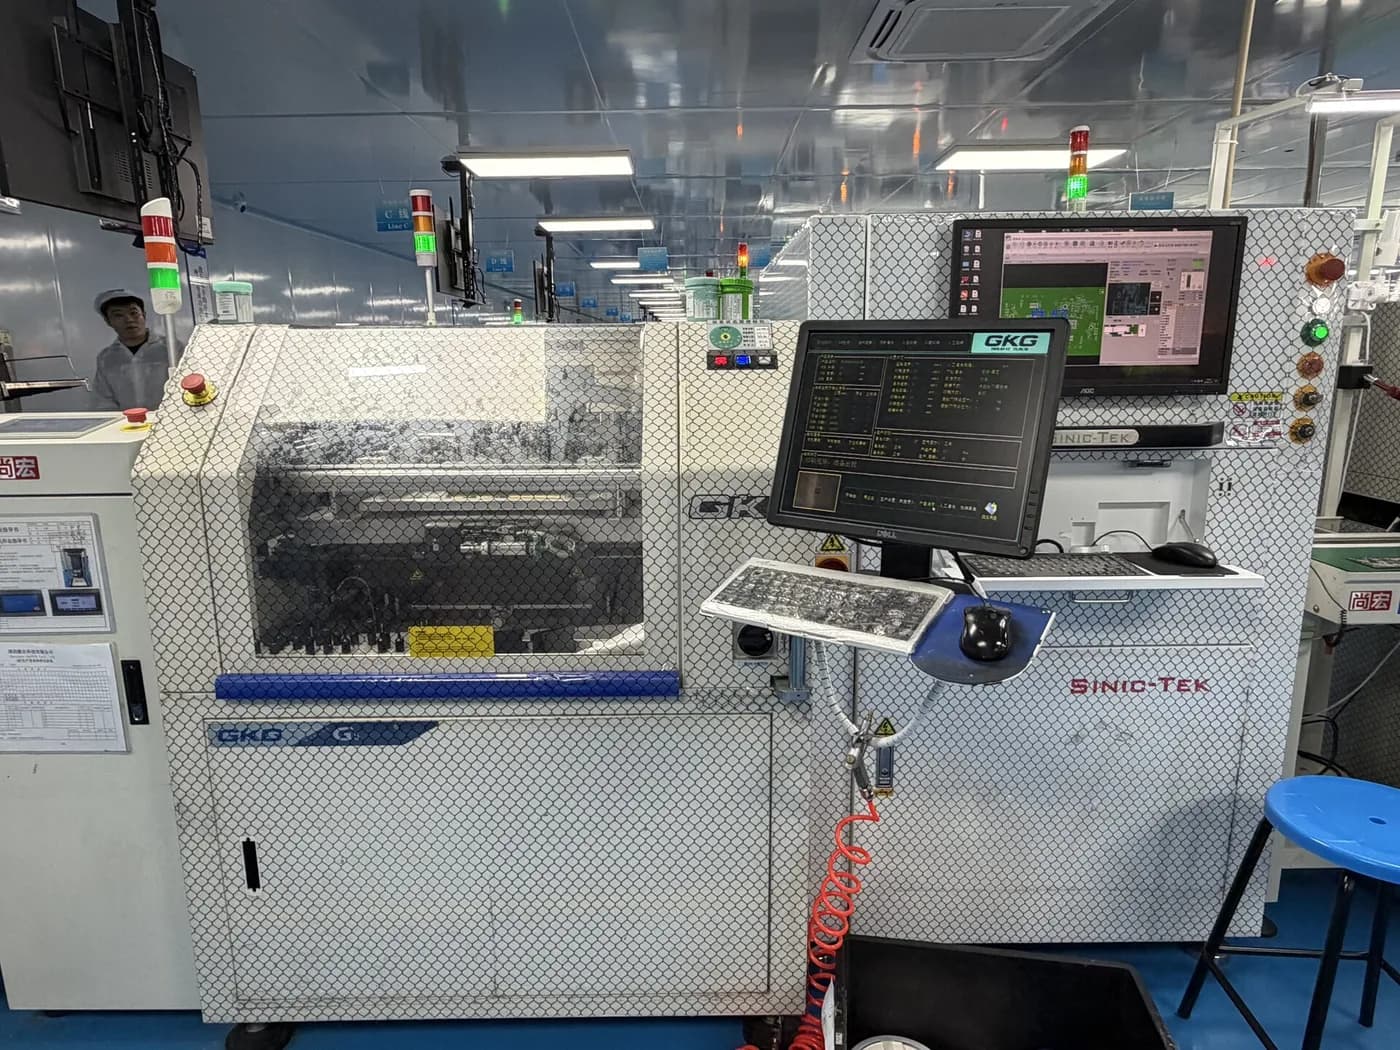
Präzise Durchsteckmontage für mechanisch belastbare...
Professionelle Through-Hole Technology Bestückung mit Wellenlöten, Selektivlöten und Handlöten. Für Bauteile mit hoher mechanischer Belastung und...
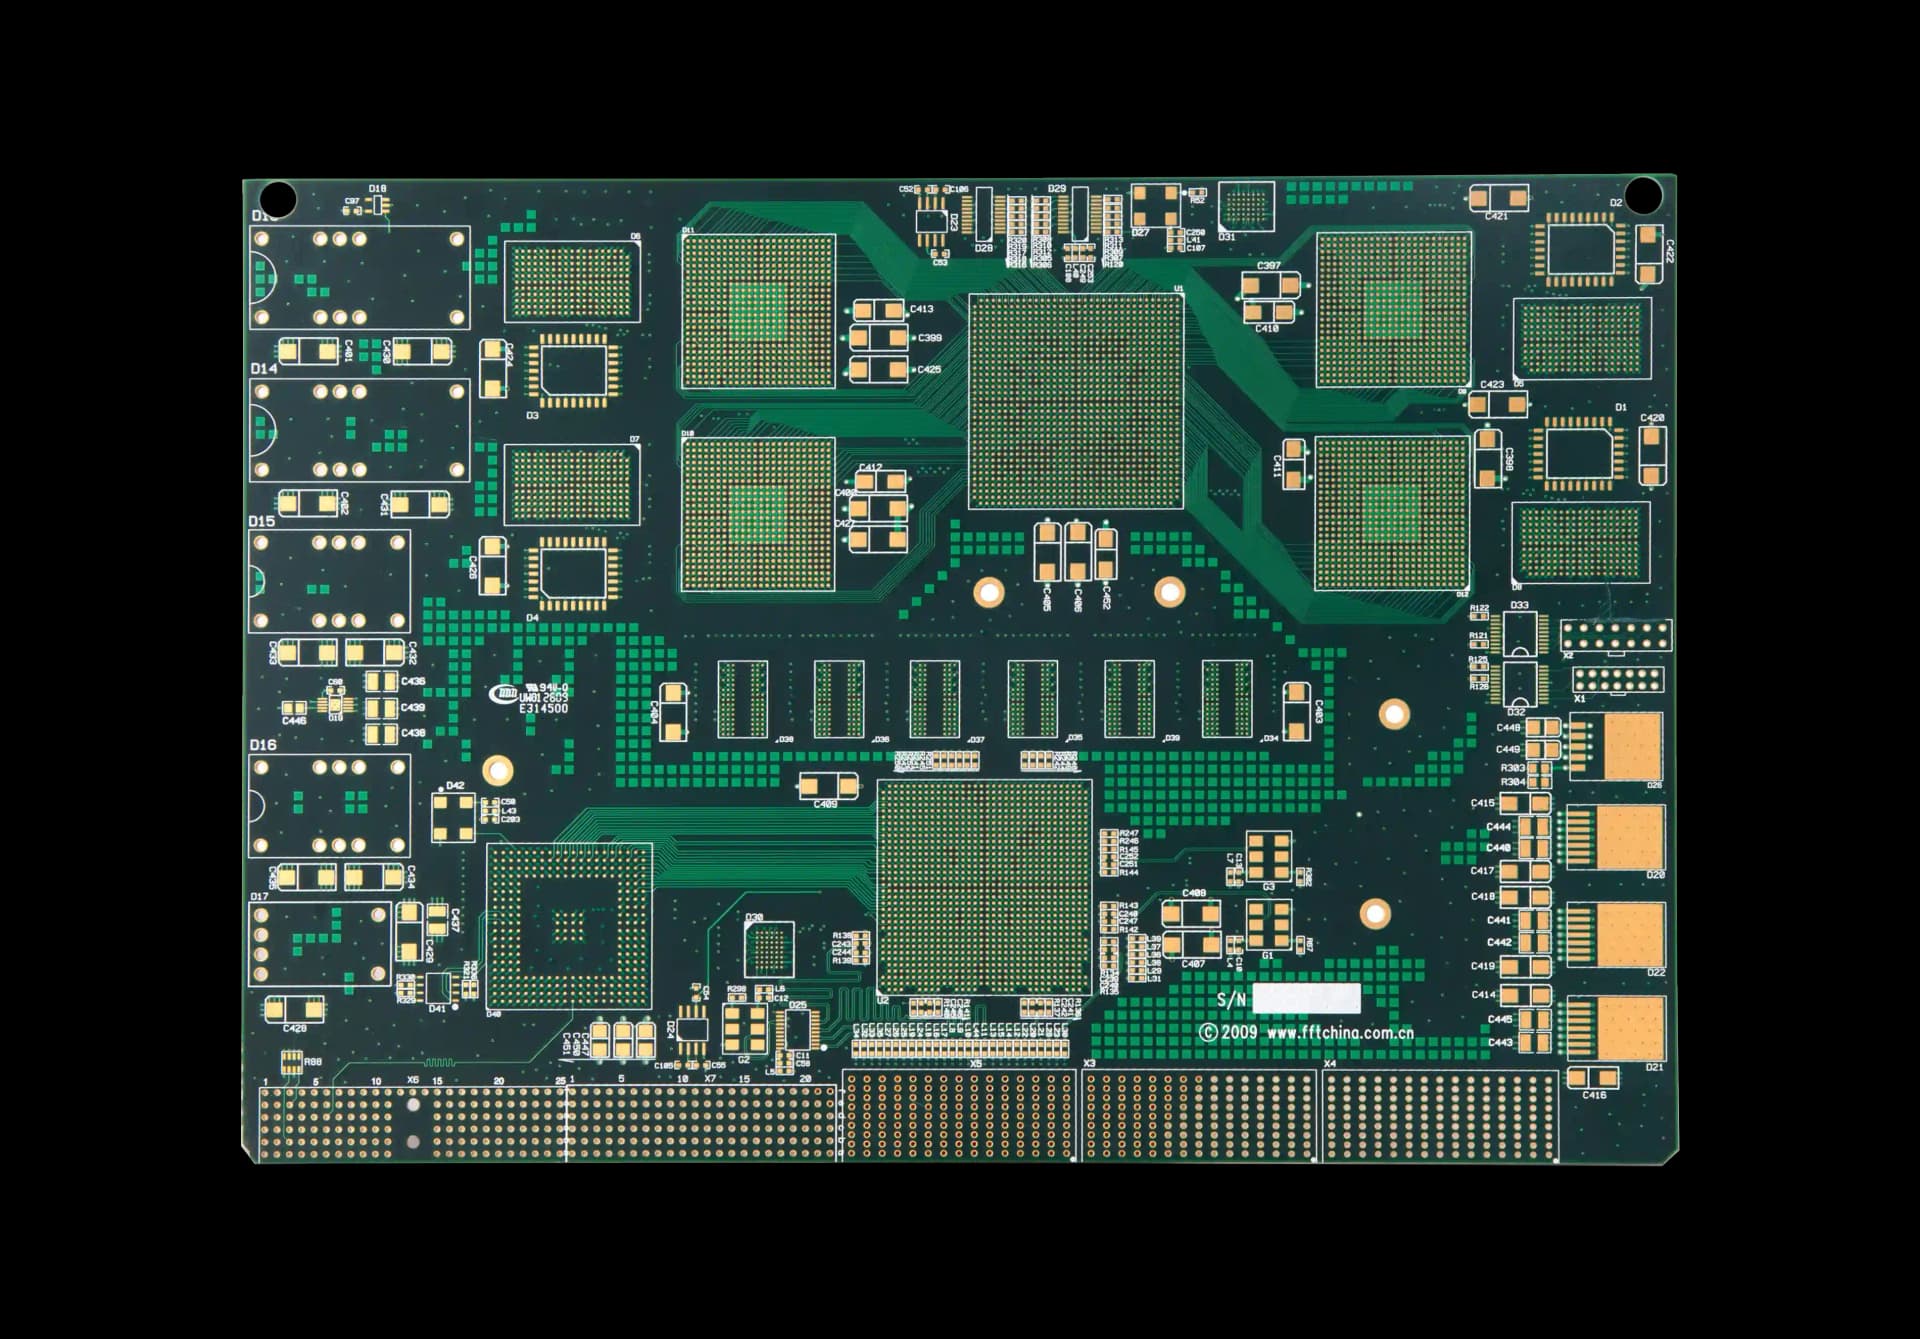
Through-Hole Technology (THT) bleibt unverzichtbar in der Elektronikfertigung — nicht als Relikt, sondern als bewährte Lösung für Anwendungen, die mechanische Robustheit, Hochstromführung oder zuverlässige Steckverbindungen erfordern. Während SMT-Bauteile bei Vibration oder thermischer Zyklisierung versagen können, halten THT-Lötstellen den Durchsteckkontakt durch die Leiterplatte und bieten eine Zugfestigkeit, die SMD-Pads strukturell nicht erreichen. Bei WellPCB setzen wir drei Lötverfahren gezielt ein: Wellenlöten für Masse, Selektivlöten für Präzision und Handlöten für komplexe oder nachträglich eingefügte Bauteile. Die Entscheidung, welches Verfahren zum Einsatz kommt, treffen wir anhand konkreter Parameter — Bauteildichte, thermische Empfindlichkeit benachbarter SMD-Komponenten und Kupferdicke der Leiterplatte.
Die Kombination aus Wellenlöten, Selektivlöten und Handlöten unter einem Dach ist selten — die meisten Anbieter setzen auf ein einziges Verfahren und kompensieren die Nachteile durch Nacharbeit. Wir wählen das optimale Verfahren pro Bauteil aus, nicht pro Board. Unsere Selektivlötanlagen erreichen Positioniergenauigkeiten von ±0.1 mm bei Lötspitzentemperaturen, die auf ±2 °C geregelt sind — das entspricht den Anforderungen der IPC J-STD-001 Klasse 3. Für Press-Fit-Kontakte arbeiten wir mit kraftgesteuerten Einpressgeräten (10–100 N/Pin), die den Einpresswiderstand dokumentieren und damit die Voraussetzung für die Konformität mit IEC 60352-5 erfüllen.
Jeder THT-Bestückungsauftrag durchläuft sechs definierte Schritte: (1) DFM-Prüfung der Bestückungsdaten mit Fokus auf Bohrung-Bauteil-Toleranzen und Wärmeableitung; (2) automatische Bauteilvorbereitung (Richten, Schneiden, Formen) für axiale und radiale Bauteile; (3) Bestückung manuell oder halbautomatisch je nach Bauteilgröße und Stückzahl; (4) Lötprozess — Wellenlöten für Masse, Selektivlöten für präzise Lötstellen, Handlöten für Rework und Spezialbauteile; (5) Reinigung (falls erforderlich) und Konformal-Coating-Vorbereitung; (6) 100% visuelle Inspektion nach IPC-A-610 und elektrischer Test. Die gesamte Prozesskette ist in unserem ERP-System abgebildet und bis auf Bauteilebene rückverfolgbar.
Die Wahl des Lötverfahrens entscheidet über Qualität, Geschwindigkeit und Kosten. Die folgende Tabelle zeigt die Entscheidungskriterien, die wir bei der Verfahrensauswahl heranziehen — basierend auf Bauteildichte, thermischer Empfindlichkeit und Stückzahl.
| Parameter | Wellenlöten | Selektivlöten | Handlöten |
|---|---|---|---|
| Geschwindigkeit | Hoch (bis 2 m/min) | Mittel (2–4 s/Lötstelle) | Niedrig (5–15 s/Lötstelle) |
| Positioniergenauigkeit | N/A (Flächenlöten) | ±0.1 mm | ±0.5 mm (manuell) |
| SMD-Schutz nötig | Ja (Maskierung/Kleber) | Nein | Nein |
| Thermische Belastung Board | Hoch (ganze Board-Unterseite) | Niedrig (lokal begrenzt) | Minimal (punktuell) |
| Kosten pro Lötstelle | 0.02–0.04 EUR | 0.05–0.10 EUR | 0.08–0.20 EUR |
| Min. Stückzahl wirtschaftlich | ab 50 Stück | ab 10 Stück | ab 1 Stück |
| Lötqualität (IPC-A-610) | Klasse 2–3 | Klasse 3 | Klasse 2–3 (abhängig vom Operateur) |
| Einsatzgebiet | Serienproduktion, viele THT-Bauteile | Gemischte SMT/THT-Boards, Präzision | Prototypen, Rework, Spezialbauteile |
In der Praxis entscheiden drei Parameter über das optimale Verfahren:
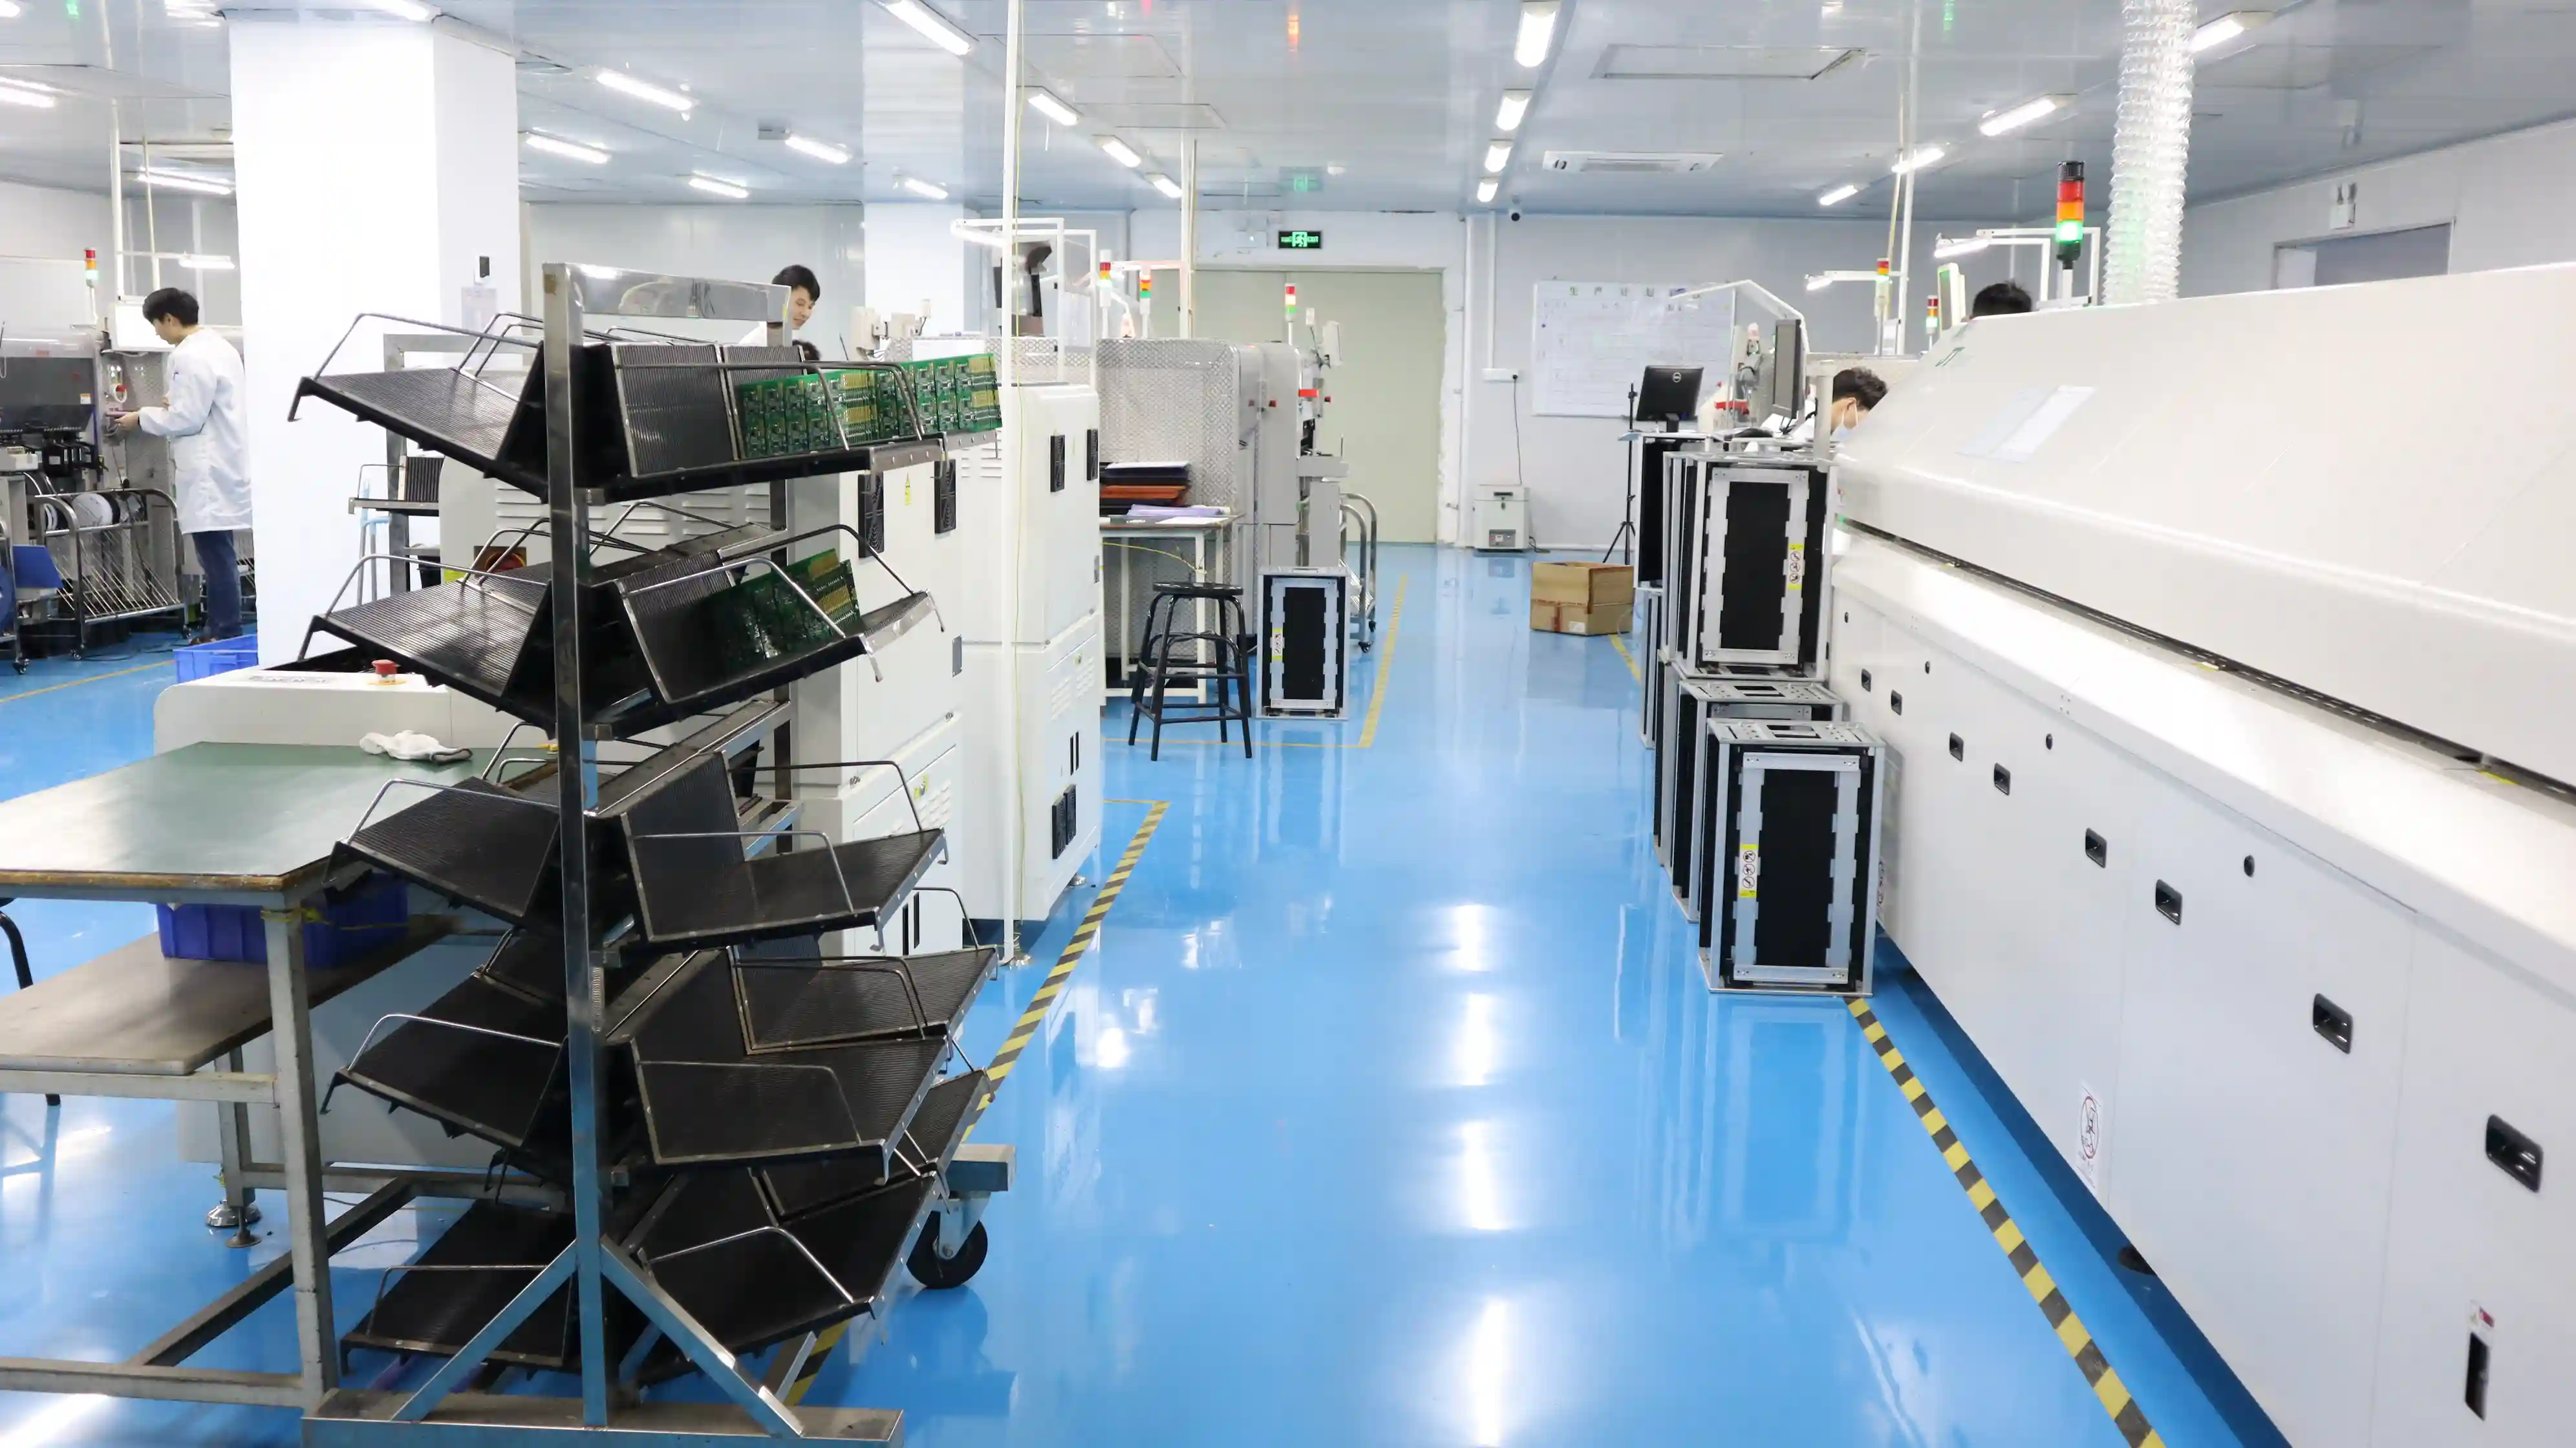
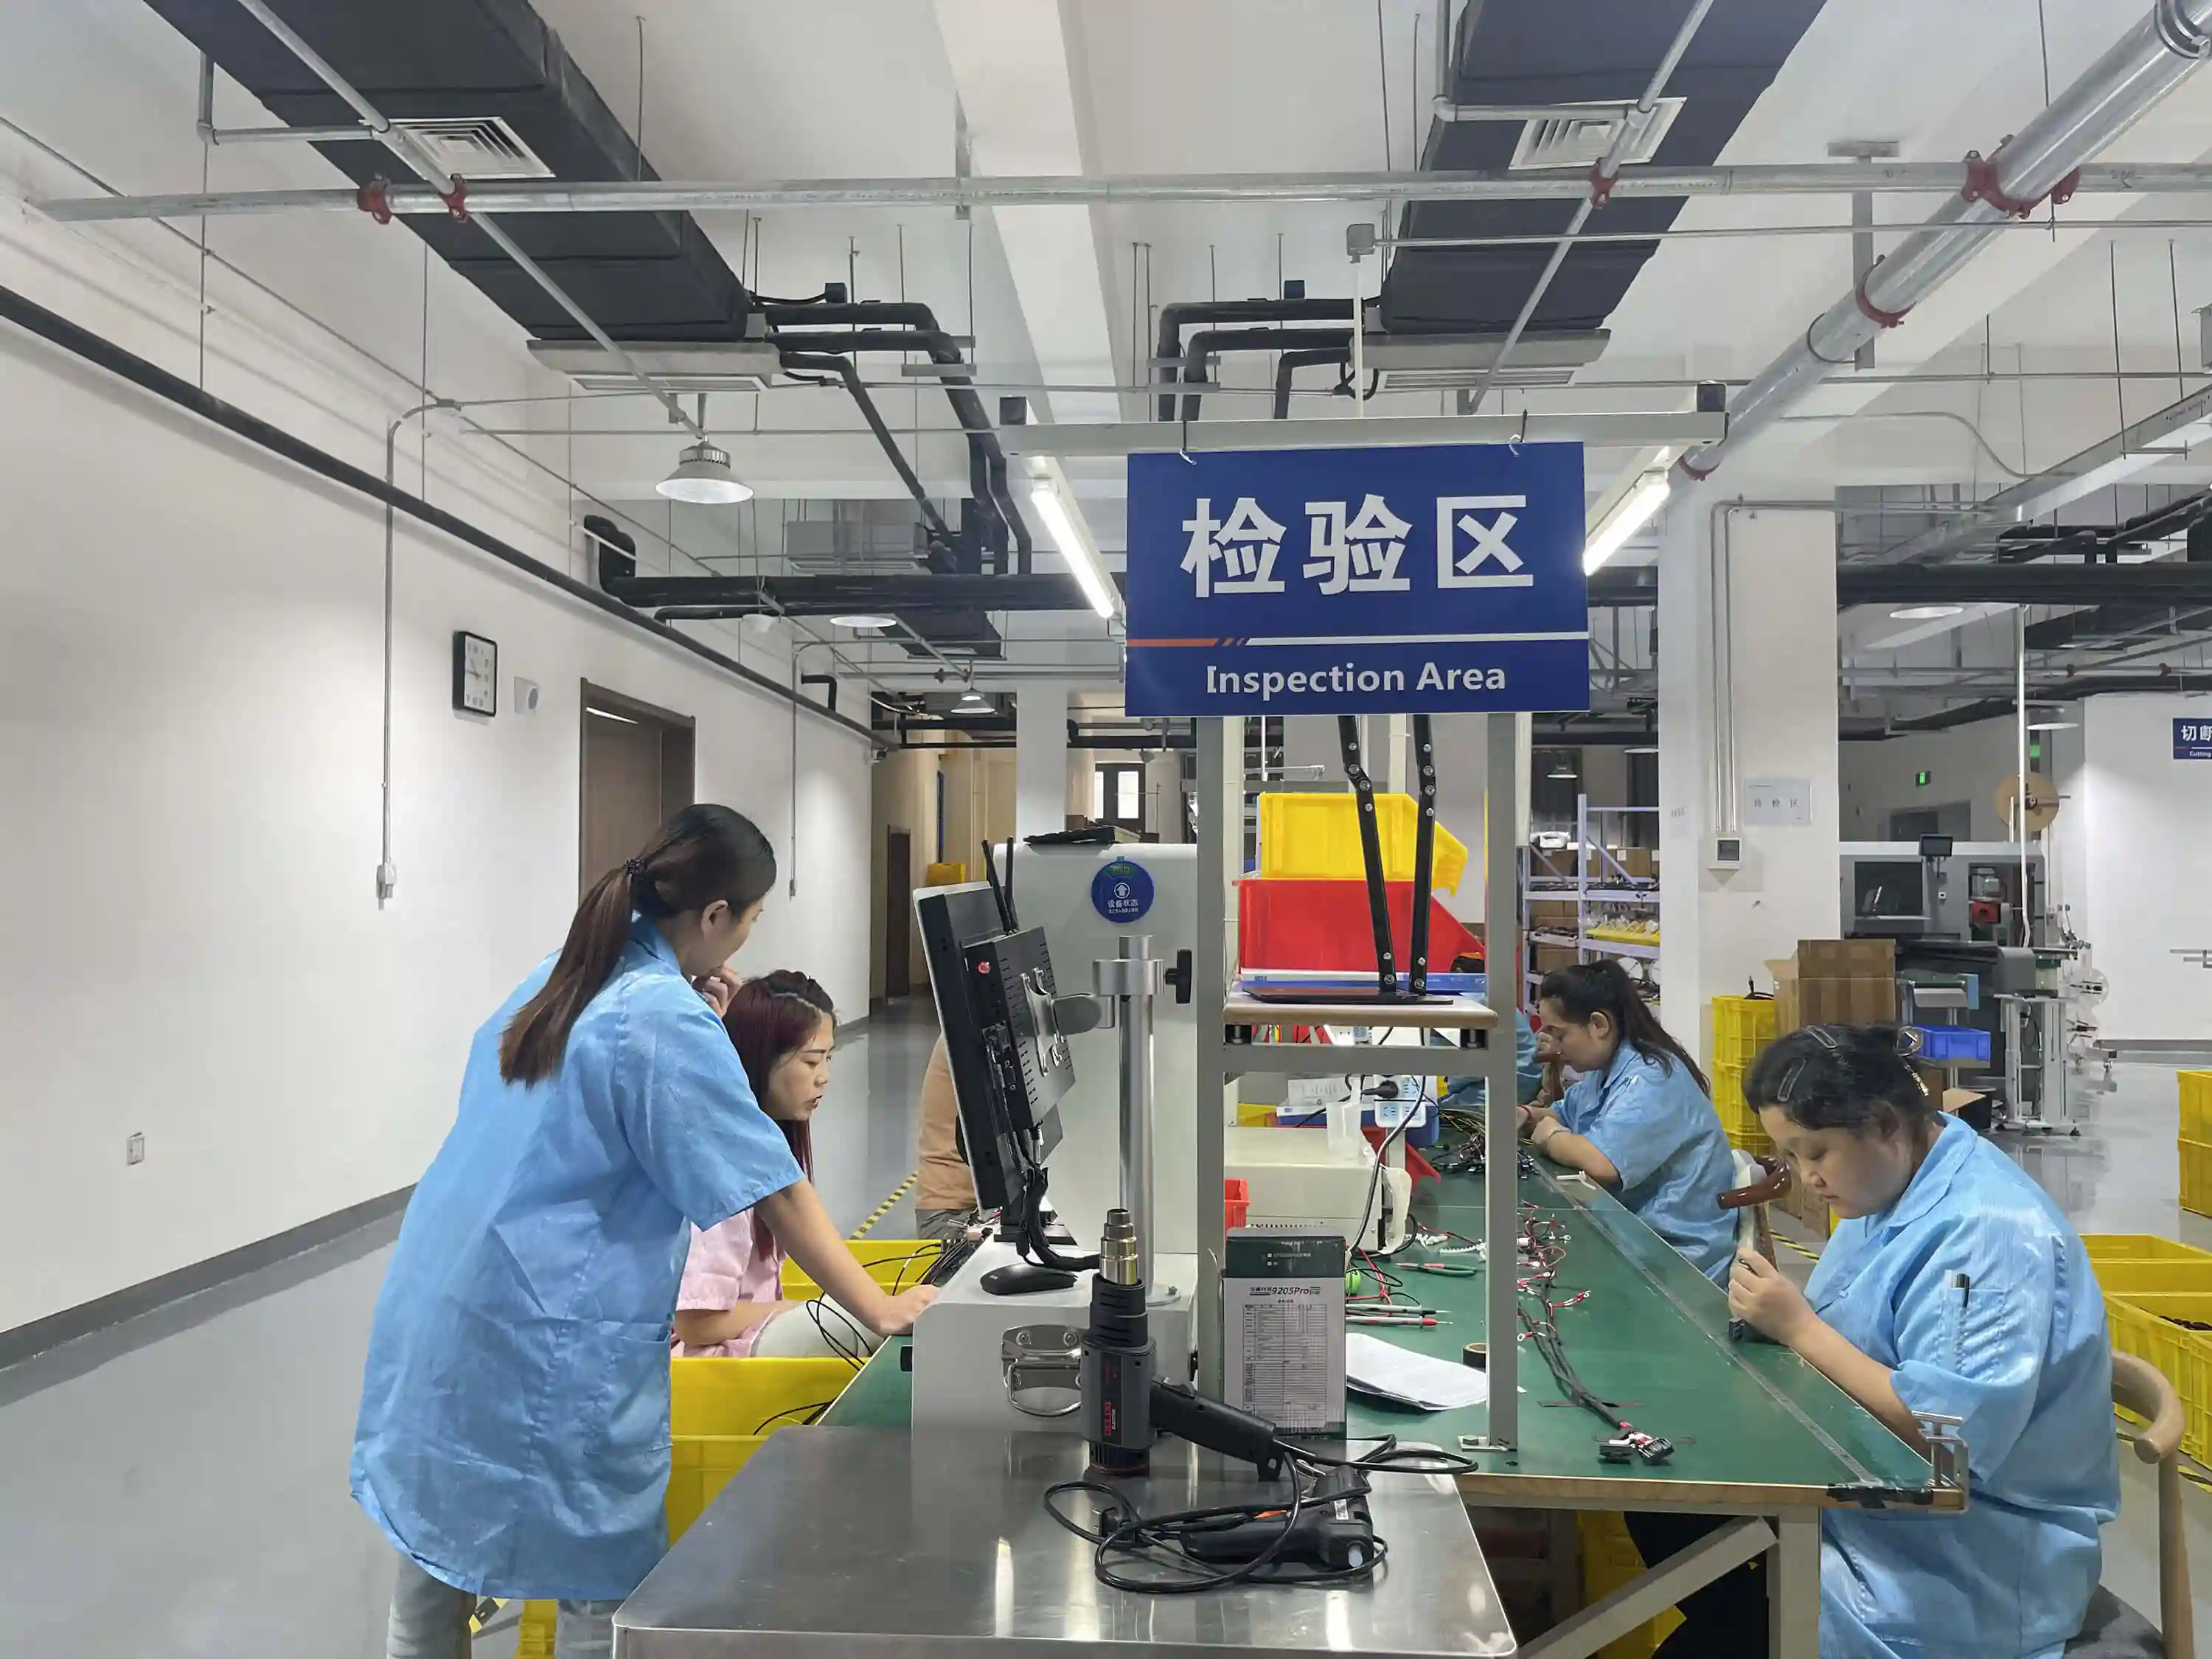
Bei WellPCB wird jede THT-Lötstelle nachIPC-A-610geprüft — nicht stichprobenartig, sondern zu 100%. Unsere Lötprozesse erfüllen die Anforderungen derIPC J-STD-001Norm. Durch unser durchgängiges ERP-System gewährleisten wir volle Rückverfolgbarkeit (Rückverfolgbarkeit) bis auf Bauteilebene — einschließlich Lötparameter, Lotcharge und Operateur-Kennung.
Ein Kunde aus der Industrieautomatisierung benötigte 2.000 Stück eines 5 kW Schaltnetzteils mit 47 THT-Bauteilen pro Board — darunter große Elektrolytkondensatoren (105 °C max.), Leistungstransistoren im TO-247-Gehäuse und einen 35A-Schraubklemmverbinder. Das Board hatte zusätzlich 120 SMD-Bauteile auf der Unterseite, die nicht wellenlötfähig waren. Beim bisherigen Lieferanten führten Fehlerquote und Lieferzeit zu Problemen.
Zweistufiger Lötprozess: (1) SMT-Bestückung und Reflow-Löten der 120 SMD-Bauteile, (2) THT-Bestückung gefolgt von Selektivlöten für alle 47 Durchsteckbauteile. Die thermisch empfindlichen Elkos wurden mit reduzierter Lötspitzentemperatur (245 °C statt 260 °C) und verlängerter Vorwärmung angelötet. Press-fit-Verbinder für den 35A-Hauptstrompfad statt Löten — IEC 60352-5 konform. AOI- und Sichtprüfung nach jedem Lötprozessschritt.
Deutlich reduzierte Fehlerquote und verkürzte Lieferzeit gegenüber dem bisherigen Prozess. Die Stückkosten sanken durch den Wegfall der Maskierung und reduzierte Nacharbeit. Durch den zweistufigen Löt- und Press-fit-Prozess mit AOI- und Sichtprüfung nach jedem Schritt wurde eine stabile, reproduzierbare Serienqualität erreicht.
Analyse der Bestückungsdaten: Bohrung-Bauteil-Toleranzen, Kupferdicke, thermische Empfindlichkeit. Festlegung des optimalen Lötverfahrens (Welle, Selektiv, Hand) pro Bauteilgruppe.
Automatisches Richten, Schneiden und Formen axialer und radialer Bauteile. Klemmlänge und Biegewinkel werden nach IPC-Standard voreingestellt.
Manuelle oder halbautomatische Bauteilplatzierung. Jeder Bestückungsarbeitsplatz ist mit fehlervermeidenden Hilfsmitteln (Pick-to-Light, LED-Monitore) ausgestattet.
Wellenlöten für Masse, Selektivlöten für Präzision und SMD-Nachbarschaft, Handlöten für Rework und Spezialbauteile. Alle Parameter werden dokumentiert.
Reinigung der Leiterplatte bei Bedarf (No-Clean-Flux oder wasserlöslich). Optional: Konformal-Coating nach IPC-A-610 oder UL94V-0.
Visuelle Inspektion der Lötstellen nach IPC-A-610. Elektrischer Test (ICT/Flying Probe) zur Verifizierung. Dokumentation und Versand.
THT ist die bessere Wahl bei drei Szenarien: (1) Mechanische Belastung — Steckverbinder, Schalter und Klemmen, die Zugkräfte aufnehmen müssen, benötigen Durchsteckkontakte. (2) Hochstrom — Bauteile über 3 A pro Pin sind in THT zuverlässiger, da der Lötpunkt durch die Bohrung eine größere Kontaktfläche bildet. (3) Hochspannung — Kriech- und Luftstrecken lassen sich mit THT-Bauteilen besser einhalten. SMT bleibt die Wahl für hohe Bauteildichten und Frequenzen über 1 GHz.
Wir benötigen: Gerber-Dateien (alle Kupfer-, Lötstop- und Bestückungslagen), BOM (Stückliste) mit Hersteller- und Bestellnummern, Pick-&-Place-Datei oder Bestückungsplan (X/Y-Positionen, Drehwinkel), und eine Schaltplan-PDF für die elektrische Prüfung. Für Press-fit-Bauteile zusätzlich die Bohrungstoleranzen nach IEC 60352-5. Angebote erstellen wir innerhalb von 4–24 Stunden nach Eingang der vollständigen Daten.
Die Kosten hängen von Bauteilanzahl, Lötverfahren und Stückzahl ab. Als Richtwert: Handlöten ab 0.08 EUR/Lötstelle, Wellenlöten ab 0.02 EUR/Lötstelle, Selektivlöten ab 0.05 EUR/Lötstelle. Mindestbestellmenge ab 5 Stück für Prototypen. Lieferzeiten: Prototypen 3–5 Werktage, Kleinserien (50–500 Stück) 7–10 Werktage, Serienproduktion ab 1.000 Stück 2–3 Wochen. Express-Produktion gegen Aufschlag möglich.
Beim Wellenlöten durchläuft die gesamte Leiterplatte ein flüssiges Lötbad — effizient für Boards mit vielen THT-Bauteilen, aber SMD-Bauteile auf der Lötseite müssen vorher mit Masken oder Kleber geschützt werden. Selektivlöten verwendet eine programmierte Lötspitze, die nur definierte Lötstellen anfährt — ideal für gemischte SMT/THT-Boards, da keine Maskierung nötig ist. Selektivlöten ist langsamer (ca. 2–4 Sekunden pro Lötstelle) aber präziser (±0.1 mm Positioniergenauigkeit) und vermeidet thermische Belastung benachbarter Bauteile.
Wir sind nach ISO 9001:2015 und IATF 16949 zertifiziert. Unsere Lötprozesse erfüllen IPC J-STD-001 (Anforderungen an Lötverfahren), und die Inspektion erfolgt nach IPC-A-610 Klasse 2 (industriell) oder Klasse 3 (Hochzuverlässigkeit). Für Kunden aus der Automobilindustrie arbeiten wir nach den Prozessauditstandards von VDA 6.3. Press-Fit-Kontakte werden nach IEC 60352-5 geprüft und dokumentiert.
Ja, das ist Standard in der gemischten Bestückung (Mixed Technology). Der typische Prozessablauf: (1) SMT-Lötpaste drucken, (2) SMD-Bauteile platzieren, (3) Reflow-Löten, (4) THT-Bauteile bestücken, (5) Wellen- oder Selektivlöten. Wichtig: SMD-Bauteile auf der Lötseite müssen wellenlötfähig sein (WLP-Bauteile) oder durch Selektivlöten geschont werden. Wir beraten Sie bei der Design-Optimierung für gemischte Bestückung.
Press-fit (Einpresstechnik) verbindet Steckverbinder lötfrei mit der Leiterplatte — der Kontakt wird durch die elastische Verformung des Press-fit-Pins in der Bohrung hergestellt. Vorteile: Keine thermische Belastung der Leiterplatte, kein Lotrückstand, reproduzierbare Kontaktwiderstände unter 1 mΩ. Einsatzgebiete sind Automotive-Steckverbinder (nach LV214) und Hochstromverbindungen. Voraussetzung: Bohrungsdurchmesser-Toleranz von ±0.05 mm und Kupferdicke von 25–35 µm in der Bohrung.
Senden Sie uns Ihre Bestückungsdaten — wir erstellen Ihr Angebot innerhalb von 4–24 Stunden.
Komplette Bestückung — SMT und THT aus einer Hand. Turnkey- und Konsignations-Bestückung.
Mehr erfahrenOberflächenmontage mit High-Speed-Pick-and-Place. Bis 0201-Bauteile und BGA mit 0.3 mm Pitch.
Mehr erfahrenPräzises punktförmiges Löten für gemischte SMT/THT-Boards. ±0.1 mm Positioniergenauigkeit.
Mehr erfahrenAlles aus einer Hand — Materialbeschaffung, Bestückung, Test und Logistik. Ein Ansprechpartner.
Mehr erfahrenOb Wellenlöten für die Serie, Selektivlöten für gemischte Boards oder Handlöten für Prototypen — wir wählen das optimale Verfahren für Ihr Projekt. Inspektion nach IPC-A-610.