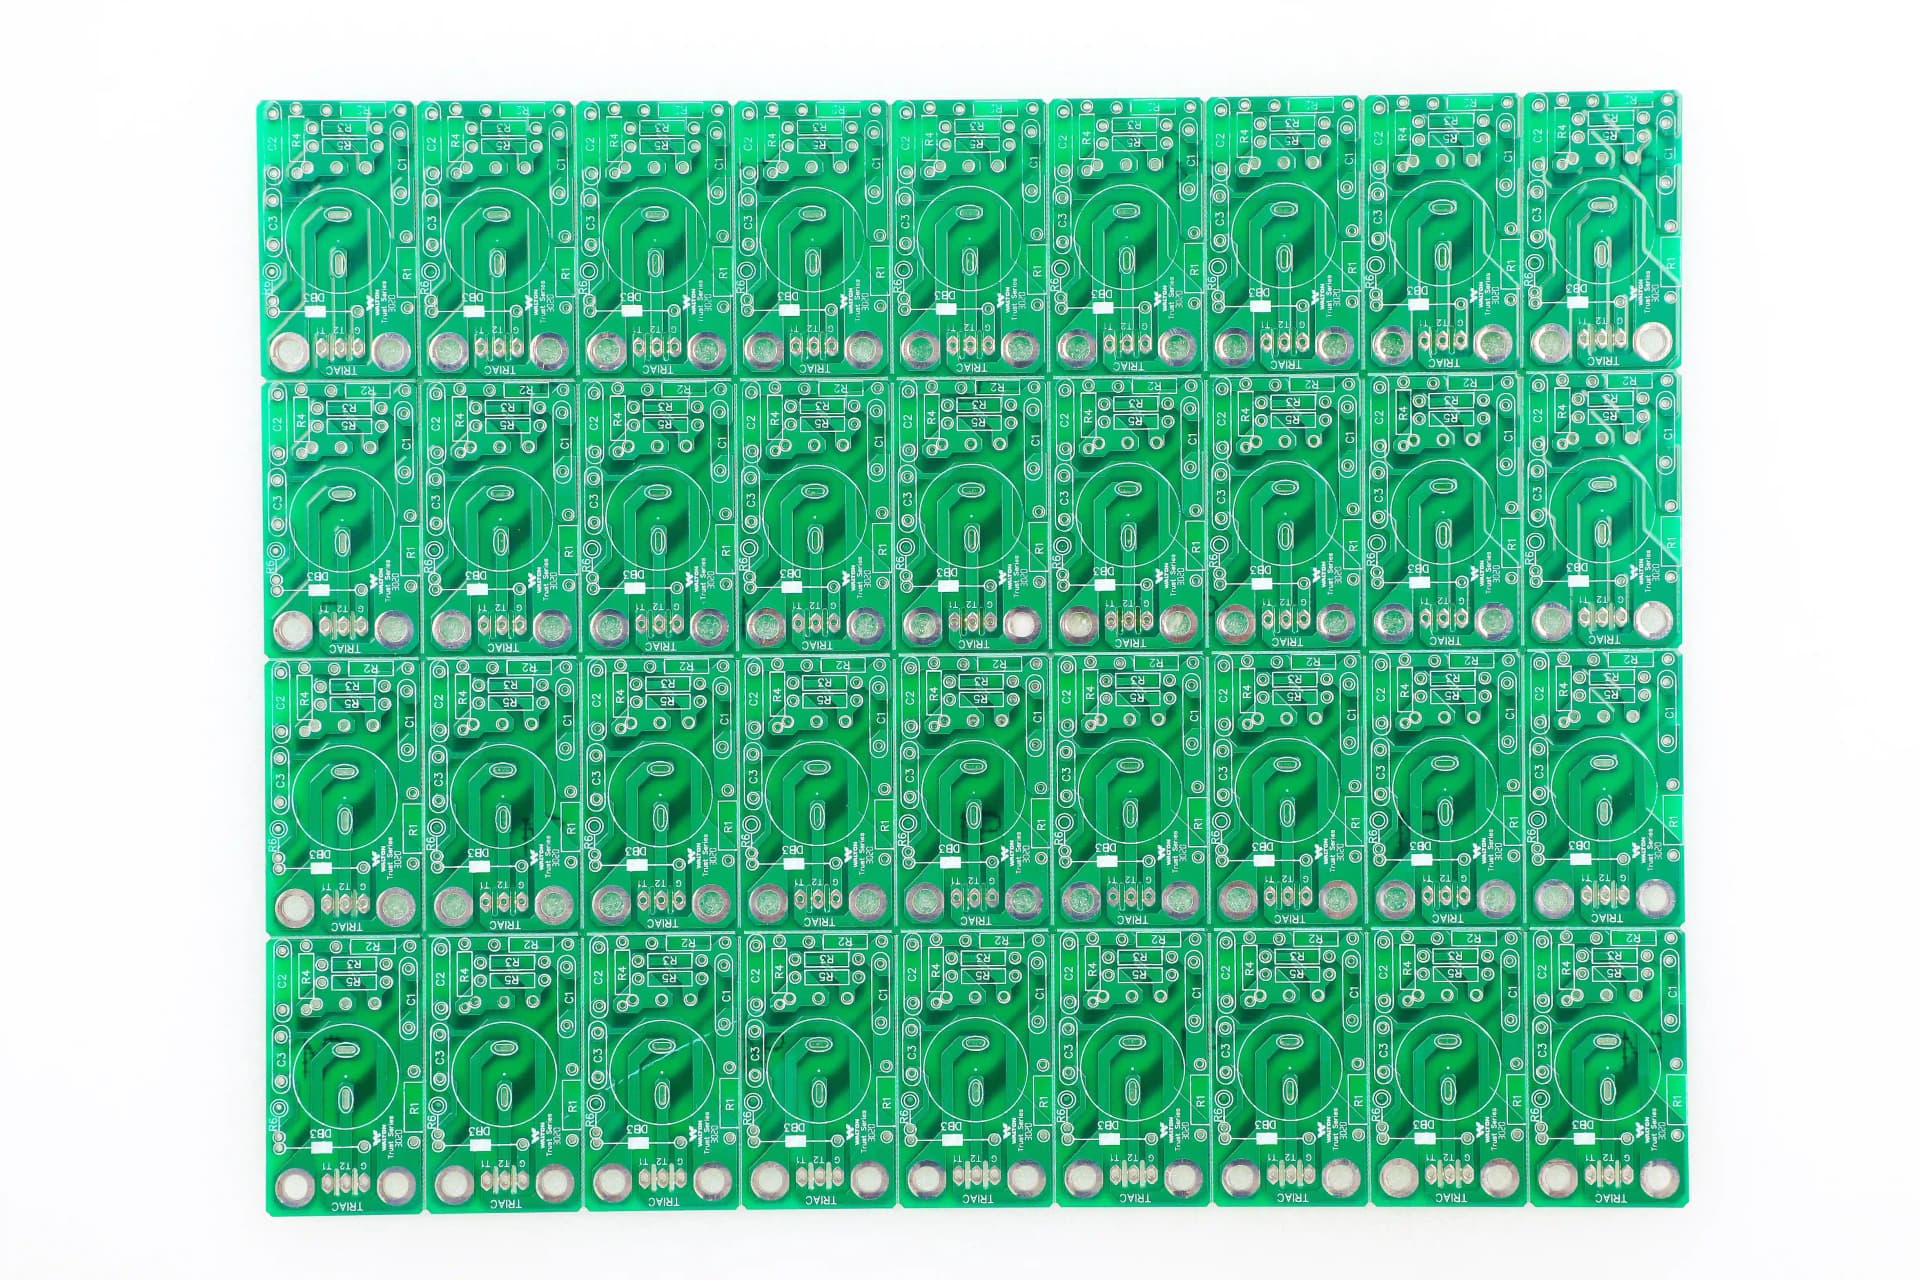
Panelization steuert SMT-Takt, Ausschuss und Depaneling-Risiko. Dieser Leitfaden zeigt Regeln für Rails, Fiducials, Tabs, V-Cut und Nutzenplanung.
Hommer Zhao
Gründer & Geschäftsführer, WellPCB
Panelization klingt nach einem simplen Layout-Schritt, entscheidet in der Praxis aber darueber, ob eine Baugruppe stabil durch Lotpastendruck, Pick-and-Place, Reflow und Depaneling läuft. Ein 38 x 52 mm Sensorboard für ein Industrieprojekt zeigte 2025 erst nach dem Serienanlauf sein Problem: zu schmale Rails, keine globalen Fiducials und Breakaway Tabs direkt neben MLCCs. Das Ergebnis waren verrutschte Druckbilder, Mikrorisse nach dem Trennen und ein Ausschuss von 7,4 Prozent. Nach einer sauberen Nutzenplanung mit 5-mm-Rails, verlegten Tabs und definiertem V-Cut fiel der Ausschuss unter 0,8 Prozent.
Dieser Leitfaden richtet sich an Entwickler, Einkaeufer und NPI-Teams, die Panelization für Prototypen, Low-Volume-PCBs, PCB Fertigung und spätere PCB Assembly belastbar planen wollen. Er zeigt, wann V-Cut funktioniert, wann Tabs besser sind, welche Reserven Rails und Werkzeuge brauchen und wie Sie den Nutzen wirtschaftlich statt nur geometrisch optimieren.
Als externe Referenz nutzen wir oeffentliche Grundlagen zu Printed Circuit Boards, Surface-mount Technology und Fiducial Markers. Diese Quellen ersetzen keine fertigungsspezifische DFM-Freigabe, setzen aber die richtigen Begriffe und Prozessgrenzen.
Rails, Stege und Kupferverteilung müssen den Transport durch die Linie mechanisch tragen.
Der Nutzen bestimmt, wie sauber Drucker, Bestücker, AOI und Reflow greifen koennen.
Trennmethode und Bauteilabstand entscheiden über Mikrorisse, Delamination und Nacharbeit.
Der guenstigste Nutzen ist nicht der mit den meisten Teilen, sondern der mit dem kleinsten Gesamtrisiko.
Panelization bedeutet, mehrere identische oder unterschiedliche Leiterplatten auf einem gemeinsamen Fertigungs- und Bestückungsnutzen zusammenzufassen. Der Nutzen enthält zusätzliche Rails, Werkzeugloecher, Fiducials, Abbrechstege oder V-Cut-Linien, damit die Baugruppen prozesssicher bearbeitet und am Ende voneinander getrennt werden koennen. Das Ziel ist nicht nur eine höhere Stückzahl pro Durchlauf. Es geht darum, ein kleines oder unguenstig geformtes Board für Fertigung, Bestückung und Test ueberhaupt handhabbar zu machen.
Besonders kleine, schmale oder asymmetrische Platinen profitieren davon. Ein 18-mm-breites Board laesst sich ohne Rails auf vielen SMT-Linien nicht sauber transportieren. Ein Nutzen mit 4 bis 6 mm Prozessrand schafft dagegen genug Auflagefläche für Lotpastendruck, Foerderer und AOI. Gleichzeitig kann ein klug geplanter Nutzen das Material besser auslasten, die Ruestzeit pro Einzelteil senken und die Depaneling-Qualitaet verbessern.
Eine gute Panelization muss vier Ziele gleichzeitig treffen: mechanische Stabilitaet, Prozessfaehigkeit, Trennbarkeit und Wirtschaftlichkeit. Wer nur die Materialausnutzung optimiert, riskiert später Ausschuss in der Assembly. Wer nur auf SMT schaut, verschenkt oft Nutzfläche und treibt die Leiterplattenkosten hoch. Gute DFM-Arbeit balanciert deshalb die komplette Wertkette vom Fertigungspanel bis zum Endgerät.
| Entscheidungspunkt | V-Cut | Breakaway Tabs | Framing ohne Trennung | Praxisregel |
|---|---|---|---|---|
| Geeignete Kontur | Gerade Linien | Komplexe oder gekruemmte Formen | Nur Transport, später separater Prozess | Rechteckig = zuerst V-Cut prüfen |
| Reststabilitaet im SMT | Hoch bei voller Rahmenfläche | Abhängig von Tab-Anzahl und Stegbreite | Sehr hoch | Lange schmale Boards brauchen oft Tabs plus Rails |
| Bauteilabstand zur Trennlinie | Typisch mindestens 1,0-1,5 mm | Typisch mindestens 2,0-3,0 mm | Variabel | Keramikkondensatoren nie direkt neben Tabs setzen |
| Depaneling-Kraft | Niedrig bis mittel | Mittel bis hoch | Abhängig vom späteren Verfahren | Sensibles Board besser mit Frase oder Messerunterstuetzung trennen |
| Kostenwirkung | Niedrig bei einfachen Rechtecken | Mehr Frasaufwand, oft flexibler | Nur sinnvoll bei Sonderprozessen | Nicht nur Fertigung, auch Trennprozess kalkulieren |
| Typische Anwendung | LED-Boards, Sensorboards, Controller | Rundboards, Aussparungen, Steckerkonturen | Testtraeger, Sonderhalter | Immer mit Assembly und Testteam abstimmen |
Die Tabelle macht einen zentralen Punkt sichtbar: Panelization ist immer eine Systementscheidung. V-Cut ist schnell und wirtschaftlich, aber nur für lineare Konturen gut. Tabs sind geometrisch flexibler, erzeugen beim Trennen jedoch höhere lokale Spannungen. Bei dünnen Boards unter 1,0 mm, bei BGAs nahe der Trennkante oder bei schweren Steckverbindern ist diese Differenz nicht theoretisch, sondern direkt im Ausschuss sichtbar.
Viele Panelisierungsfehler entstehen schon im Rahmen. Rails geben Transportfläche, tragen globale Fiducials und schaffen Platz für Werkzeugloecher oder Greifkanten. Für kleine Standardboards sind 5 mm Rails oft ein guter Startwert. Bei schweren Baugruppen, großen Panels oder Foerderern mit höherem Druck kann auch mehr noetig sein. Zu knappe Rails erzeugen Druckschwingungen beim Lotpastendruck und führen zu Versatz zwischen Schablone und Boardlage.
Globale Fiducials gehoeren auf den Nutzenrahmen, lokale Fiducials nur dort, wo Fine-Pitch-Bauteile oder BGAs sie wirklich brauchen. Drei globale Fiducials mit klarer freier Fläche funktionieren in vielen Linien robuster als zwei. Wichtig ist dabei weniger die Anzahl als die Sichtbarkeit: keine Silkscreen-Reste, keine Kupferreste, kein dichtes Via-Feld direkt daneben. Wer einen Nutzen für SMD Bestückung plant, sollte den SMT-Partner deshalb früh nach dessen Kamera- und Foerdergrenzen fragen.
V-Cut ist meist die wirtschaftlichste Methode für rechteckige oder quadratische Boards mit geraden Trennkanten. Das Verfahren spart Fraszeit, laesst hohe Packdichten zu und erzeugt ein sauberes, reproduzierbares Trennbild. In Serien mit vielen identischen Boards bringt das oft den besten Mix aus Leiterplattenkosten, SMT-Takt und einfacher Arbeitsvorbereitung.
Grenzen gibt es trotzdem. Komponenten zu nah an der Ritzlinie, tiefe Aussparungen, unregelmäßige Konturen oder hohe mechanische Belastungen beim Trennen machen V-Cut riskant. Das betrifft besonders Keramikkondensatoren, Quarze und empfindliche Lötstellen in Randnaehe. Wenn zusätzlich das Board sehr dünn ist oder viele schwere Steckverbinder am Rand sitzen, kann eine gefraeste Tab-Lösung trotz höherer PCB-Kosten die bessere Gesamtentscheidung sein.
Breakaway Tabs sind sinnvoll, wenn die Einzelleiterplatte keine durchgehenden geraden Kanten bietet oder wenn Steckerausschnitte, Rundungen und Innenkonturen im Spiel sind. Mehrere kleine Stege halten das Board während der Bestückung im Rahmen. Ueblich ist, die Tab-Positionen so zu verteilen, dass der Nutzen im Druck und im Transport nicht federt und die Depaneling-Kraefte später nicht auf empfindliche Bauteile laufen.
Tabs loesen aber nicht jedes Problem. Zu wenige Tabs lassen schmale Boards schwingen. Zu viele Tabs erschweren das Trennen, hinterlassen mehr Nacharbeit und koennen lokale Spannungen erhöhen. Mouse-bites gehoeren deshalb nicht "irgendwo hin", sondern an mechanisch robuste Zonen mit genug Bauteilabstand. Für Baugruppen mit engen Qualitaetszielen, etwa in der Medizintechnik oder bei Fahrzeugmodulen, sollte die Depaneling-Methode schon im DFM-Review zusammen mit Testadapter, Gehäuseeinbau und späterem Handling bewertet werden.
In Angebotsphasen wird Panelization oft auf "Wie viele Boards passen in den Fertigungsbogen?" verkürzt. Das ist zu eng gedacht. Ein Nutzen mit 8 Prozent besserer Ausnutzung kann am Ende teurer sein, wenn Tabs zusätzliche Fraszeit, manuelles Trennen oder spätere Bruchrisiken erzeugen. Umgekehrt kann ein scheinbar konservativer Nutzen die Assembly stabilisieren und durch niedrigere Nacharbeit, weniger Stillstand und sauberere Testdaten die Gesamtkosten deutlich senken.
Wirtschaftlich bewertet man daher mindestens vier Ebenen: Leiterplattenfertigung, SMT-Ruestung, Depaneling und Feldzuverlässigkeit. Besonders bei gemischten Technologien mit THT, großen Steckverbindern oder späterem Box Build lohnt sich ein Nutzen, der Mechanik und Handling mitdenkt. Wer Panelization isoliert vom Endprodukt bewertet, optimiert oft nur einen kleinen Teil der echten Kosten.
Wird der Nutzen erst nach Layoutfreigabe diskutiert, sitzen Steckverbinder, Testpads oder MLCCs oft schon unguenstig an der Kante. Dann bleibt nur eine zweitbeste Trennstrategie.
Ein CAD-Rand von 3 mm kann geometrisch reichen, mechanisch aber zu wenig sein. Drucker, Foerderer und AOI brauchen reale Auflage und Referenzfläche.
Keramikkondensatoren, Quarze und hohe Steckverbinder reagieren empfindlich auf Biege- und Scherlasten. Genau diese Lasten entstehen beim Brechen oder Schneiden des Nutzens.
Ein Nutzen kann für SMT ideal und für den späteren ICT-, Funktionstest- oder Gehäuseeinbau unpraktisch sein. Deshalb müssen auch die nachgelagerten Schritte früh eingebunden werden.
Ein robuster Ablauf startet vor dem finalen Layout. Zuerst wird geprüft, ob das Einzelboard wegen Größe, Kontur oder Randbauteilen ueberhaupt panelisiert werden muss. Danach folgen die groben Nutzenoptionen mit V-Cut, Tabs oder Mischform. Im dritten Schritt wird der Bauteilabstand zur Trennkante bewertet, inklusive empfindlicher Komponenten, Testpunkte und mechanischer Befestigung. Erst dann lohnt sich die Feinarbeit an Rails, Fiducials und Werkzeugloehern.
In der Angebotsphase sollten Sie dazu mindestens Boardabmessung, Dicke, Kontur, Bauteilhoehte, kritische Randbauteile, Zielmenge und geplantes Depaneling angeben. Für schnelle Entscheidungen bei WellPCB helfen Gerber oder ODB++, die CPL, das Assembly Drawing und Hinweise auf empfindliche Bereiche. Genau wie beim BOM Sourcing für PCBAs ist frühe Klarheit billiger als späte Korrektur.
Typisch immer dann, wenn das Einzelboard für SMT-Transport, Lotpastendruck oder Handling zu klein, zu schmal oder mechanisch zu instabil ist. Viele Linien brauchen für kleine Baugruppen einen Prozessrand von etwa 5 mm, bei Spezialfoerderern auch mehr. Spaetestens bei Boards unter etwa 50 mm Kantenlänge oder mit vielen Randbauteilen sollte Panelization aktiv geprüft werden.
Für rechteckige Boards ist V-Cut oft guenstiger und schneller, weil die Fraszeit sinkt und die Trennkante reproduzierbar bleibt. Bei komplexen Konturen, Aussparungen oder Rundungen sind Tabs meist die bessere Wahl. Entscheidend sind mindestens 1,0 bis 1,5 mm Abstand zur V-Nut und oft 2,0 bis 3,0 mm Abstand zu Tabs, besonders bei MLCCs und Quarzen.
Für viele Standardprojekte sind 5 mm Rails ein brauchbarer Startwert. Bei großen Panels, schweren Bauteilen, doppelseitiger Bestückung oder kritischem Lotpastendruck koennen 6 bis 8 mm sinnvoller sein. Die endgueltige Breite richtet sich nach Foerderer, Drucker, AOI und dem mechanischen Verhalten des Nutzens.
Eine pauschale Zahl ist riskant, aber in der Praxis gelten für V-Cut oft mindestens 1,0 bis 1,5 mm und für Tabs häufig 2,0 bis 3,0 mm als sinnvolle Untergrenze. Empfindliche Bauteile wie keramische Kondensatoren, BGAs, Quarze oder schwere Steckverbinder brauchen oft mehr Abstand oder ein schonenderes Depaneling-Verfahren.
Ja. Wenn der Nutzen die Ruestzeit reduziert, den SMT-Takt verbessert und Depaneling-Ausschuss von zum Beispiel 3 Prozent auf unter 1 Prozent senkt, ist er trotz zusätzlicher Rails oft wirtschaftlicher. Entscheidend ist die Gesamtkostenrechnung über PCB, Assembly, Trennung und Nacharbeit, nicht nur die Quadratmillimeter-Ausbeute.
Mindestens Gerber oder ODB++, Boardabmessung, Dicke, Zielmenge, CPL, Assembly Drawing und Hinweise auf kritische Randbauteile. Sinnvoll sind ausserdem Angaben zu BGA-Pitch, THT-Anteilen, geplanter Teststrategie und zum gewuenschten Depaneling. Mit diesen Daten kann ein EMS- oder PCB-Partner oft schon in 24 bis 48 Stunden eine belastbare Nutzenempfehlung geben.
Senden Sie Gerber, Zielmenge, Bauteilmix und Hinweise zum Depaneling. WellPCB prüft Rails, Fiducials, Trennmethode und SMT-Tauglichkeit für einen belastbaren Nutzen vor Fertigungsstart.
Hommer Zhao
Gründer & Geschäftsführer, WellPCB
Mit langjähriger Erfahrung in der Elektronikfertigung leitet Hommer Zhao das Team bei WellPCB. Seine Leidenschaft: Komplexe technische Themen verständlich erklären.
Ein Robotics-Fall mit 5 Premium-Steckerbrands zeigt, wann IPC Class 2 reicht, wann Class 3 Pflicht ist und welche Daten in die Anfrage gehoeren.
Ein Smart-Hardware-Fall mit 14-16 Wochen Lieferzeit zeigt, wie OEMs Sensorkabel, Spezialstecker, Split-Lieferungen und Freigaben planen.
Ein 500-Stueck-LED-Light-Ring-Projekt zeigt, wie OEMs PCBA-Kabelabgaenge, Steckverbinder, Zugentlastung, IPC-Normen und EOL-Test sauber spezifizieren.
Fordern Sie jetzt ein kostenloses Angebot an oder lassen Sie sich von unseren Experten beraten.