Pick and Place beeinflusst Takt, Yield und Rework in der SMT-Fertigung. Dieser Leitfaden zeigt Datenanforderungen, Fehlerbilder und Freigaberegeln.
Hommer Zhao
Gründer & Geschäftsführer, WellPCB
Eine Pick-and-Place-Linie wirkt von aussen oft simpel: Feeder laden, Leiterplatten einfahren, Bauteile setzen, Reflow starten. In der Praxis entscheidet aber genau dieser Schritt, ob eine SMD-Baugruppe mit 40 Boards für ein EVT-Los sauber durchläuft oder ob bei 2.500 Baugruppen plötzlich Grabsteine, fehlende 0201-Widerstaende, verdrehte QFNs und Ausfaelle in der AOI auftauchen. Pick and Place ist deshalb nicht nur Maschinengeschwindigkeit. Es ist die Verbindung aus Datenqualitaet, Materialzustand, Programmierung, mechanischer Genauigkeit und Prozessdisziplin in der SMT-Fertigung.
Dieser Leitfaden zeigt, wie Entwicklungs-, Einkaufs- und NPI-Teams den Pick-and-Place-Prozess für stabile Serien vorbereiten. Er passt besonders zu Projekten mit SMT Assembly, PCB Assembly, Turnkey Assembly, AOI-Inspektion und sauberer Panelization. Wer den Prozess nur über "CPH" bewertet, übersieht meist die echten Kostentreiber: Stillstand, Fehlplatzierung und Rework.
Als oeffentliche Referenz nutzen wir die Grundlagen zu Pick-and-place-Maschinen, Surface-Mount Technology, IPC in der Elektronikfertigung und JEDEC. Diese Quellen ersetzen keinen DFM- oder NPI-Review, setzen aber den technischen Rahmen für Genauigkeit, Lötfaehigkeit, Bauteilfeuchte und Akzeptanzkriterien.
Gerber, BOM, CPL und Assembly Drawing müssen dieselbe Revision tragen.
MSL, Gurtbreite, Pitch und Nozzle-Wahl bestimmen die reale Setzstabilitaet.
Fiducials, Padbilder und Polaritaetsdaten reduzieren Feeder- und Rotationsfehler.
Aufsetzhöhe, Vision-Toleranz und Linienbalance entscheiden über Ausschuss und Takt.
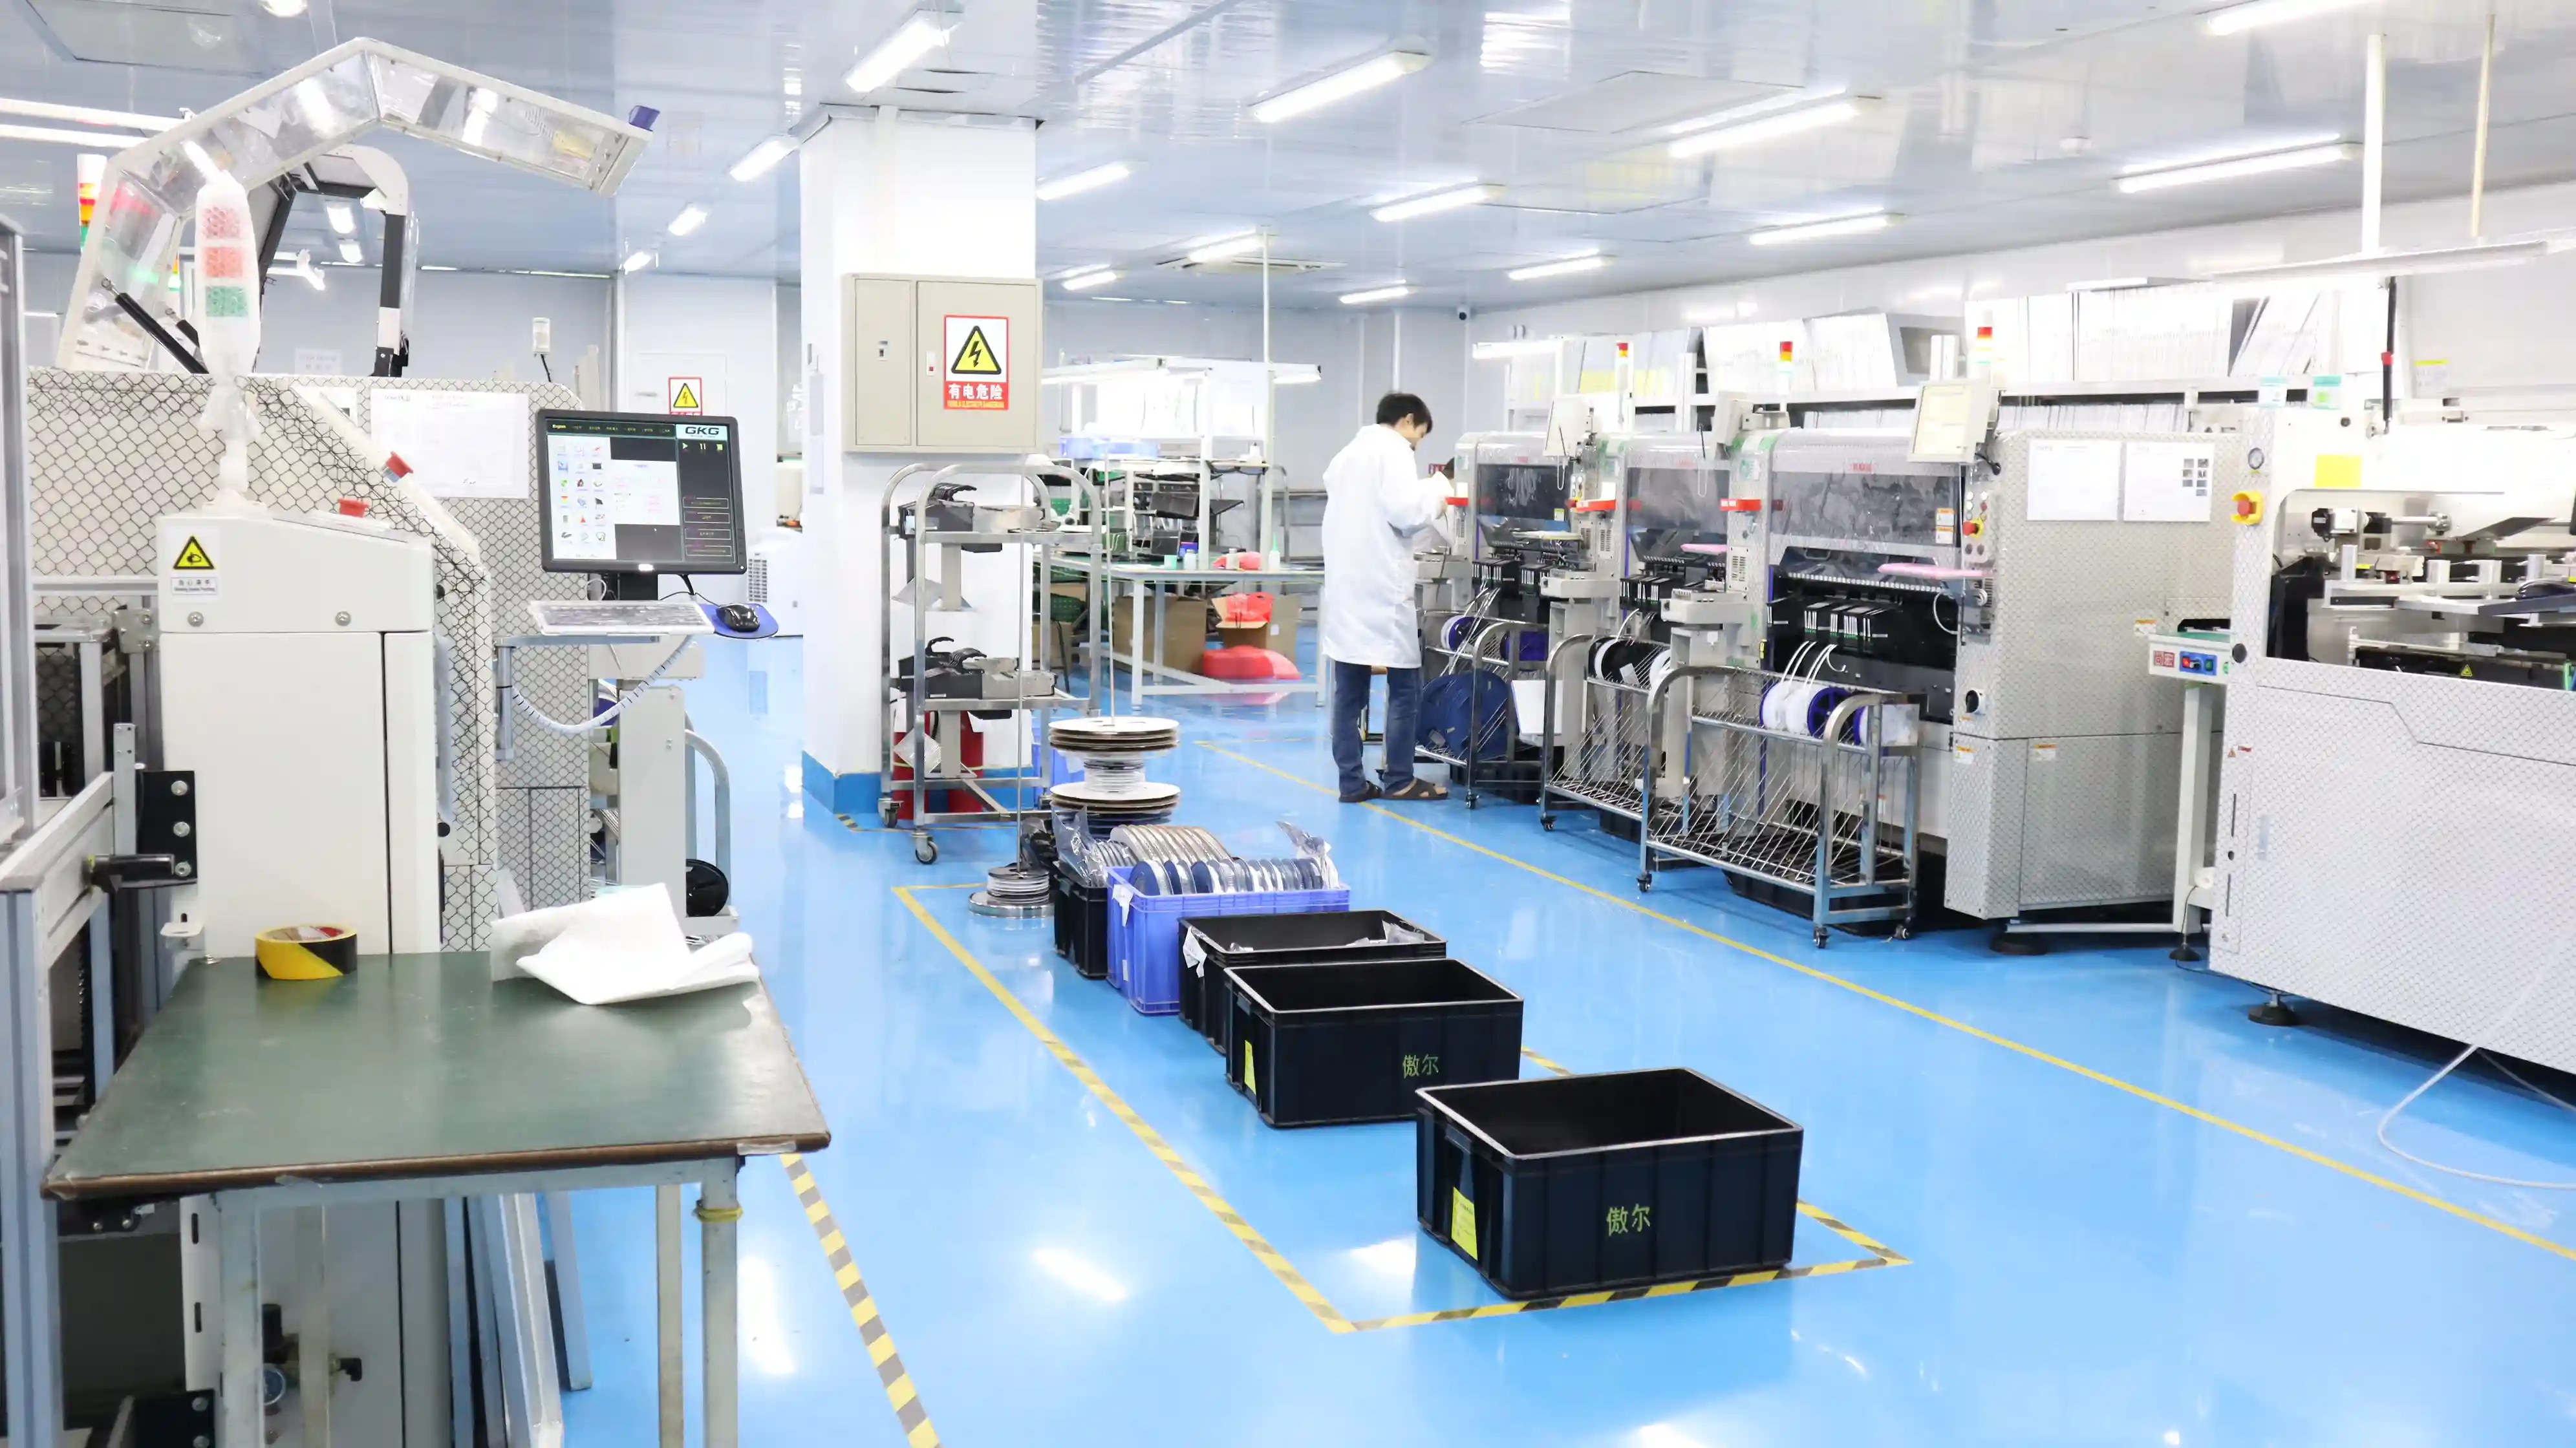
Pick and Place beschreibt den automatisierten Schritt, bei dem SMD-Bauteile aus Gurt, Tray oder Stick aufgenommen, optisch verifiziert und auf das mit Lotpaste bedruckte PCB gesetzt werden. Technisch klingt das geradlinig. Praktisch verbindet der Prozess aber mehrere Subsysteme: Feeder, Nozzles, Kameras, Achsen, Leiterplatten-Transport, Programmierdaten und Materiallogistik. Wenn eines davon instabil ist, verlaesst der Fehler die Maschine nicht mehr als Einzelfall, sondern als wiederholbares Serienproblem.
Genau hier liegt der Unterschied zwischen einem schnellen Musterlauf und einer belastbaren Serie. Eine Maschine kann 01005-Chips, QFNs, BGAs und Steckverbinder auf derselben Linie verarbeiten. Ob das Ergebnis stabil ist, hängt aber von Vorarbeit ab: Panelrahmen müssen zur Linie passen, Fiducials dürfen nicht im Lackschatten liegen, die Bauteilorientierung aus der CPL-Datei muss mit dem Footprint uebereinstimmen und die Lotpaste darf beim Setzen nicht weggedrückt werden. Wer diese Punkte vor dem SMT-Slot klaert, spart Nacharbeit in AOI, Röntgen und Funktionstest.
Viele Teams schicken der Fertigung nur Gerber, BOM und einen "Pick-and-Place-File". Das reicht häufig für ein Angebot, aber selten für einen robusten Produktionsstart. Für eine stabile Linie müssen mindestens fünf Datenquellen konsistent sein: PCB-Daten, Stückliste, CPL/XYRS-Daten, Bestückungszeichnung und Qualitaetsvorgaben. Sobald eine Datei einen anderen Nullpunkt, eine andere Rotation oder eine andere Revision benutzt, beginnt das Debugging an der Maschine statt im Engineering.
| Prozessschritt | Kritischer Input | Typischer Zielwert | Häufiger Fehler | Gegenmassnahme |
|---|---|---|---|---|
| Board-Alignment | Global- und Local-Fiducials | 2 klare globale Fiducials pro Nutzen | Versatz auf allen Bauteilen | Fiducials freistellen, Kontrast und Lage prüfen |
| Bauteilaufnahme | Feeder-Pitch, Pocket, Nozzle | Passende Nozzle je Gehäusefamilie | Dropped parts oder No-pick | Feeder-Wartung, Vakuum und Nozzle-Durchmesser abstimmen |
| Rotation | CPL-Rotation + Footprint-Logik | 0/90/180/270 Grad sauber gemappt | Verdrehte ICs und polarisierte Teile | First Article mit 5 bis 10 Referenzteilen prüfen |
| Setzkraft | Z-Höhe, Lotpastenvolumen | Paste nicht verdrücken, Teil plan aufsetzen | Tombstoning oder Paste-Smear | SPI-Daten und Placement-Height gemeinsam bewerten |
| Linienfreigabe | AOI- und Reflow-Kontext | Definierte IPC-Zielklasse, z. B. Class 2 oder 3 | Falsche Grenzwerte und Rework-Schleifen | NPI-Freigabe mit AOI, X-Ray und Erstmusterdokumentation |
Die Tabelle zeigt einen Kernpunkt: Pick and Place ist keine isolierte Maschine. Schon die Frage nach der richtigen Z-Höhe laesst sich nicht sinnvoll beantworten, wenn Lotpastenvolumen aus SPI, Padgeometrie und Bauteildaten nicht mitgedacht werden. Genau deshalb laufen gute NPI-Prozesse über ein gemeinsames Review von SMT, Qualität und Engineering statt über eine einzelne Linienfreigabe.
In vielen Projekten wird die Maschine erst dann infrage gestellt, wenn AOI Fehler meldet. Dabei liegen die Ursachen oft früher: verschlissene Feeder, Gurtspannung, Pocket-Geometrie, statische Aufladung oder eine unpassende Nozzle für das Package. Ein 0201-Widerstand braucht ein anderes Vakuum- und Kontaktfenster als ein LQFP oder ein hoher Steckverbinder. Wenn die Nozzle zu groß ist, zieht sie Nachbarteile oder setzt schraeg. Wenn sie zu klein ist, kommt es zu No-pick, dropped parts oder Verdrehung im Flug.
Hinzu kommt der Materialzustand. MSL-sensible QFN-, BGA- oder LGA-Bauteile koennen nach ueberschrittener Floor-Life nicht einfach wie Standardmaterial auf die Linie. Im JEDEC-Kontext sind für MSL-3-Packages oft 168 Stunden bei definierten Klimaannahmen die relevante Größenordnung. Wird dieses Fenster verfehlt, steigen Spaetausfaelle, Delamination und Popcorning-Risiko. Pick and Place setzt also bereits voraus, dass Trocknung, Lagerung und Kit-Bereitstellung sauber organisiert sind.
Selbst die beste Maschine kann ein schlechtes Nutzenlayout nicht kompensieren. Zu schmale Rails, unglaenzende Fiducials, V-Cuts direkt neben feinen BGAs oder fehlende Local-Fiducials an großen Fine-Pitch-Bauteilen verschlechtern das optische Referenzsystem. Wer Panels für SMT definiert, sollte deshalb nicht nur an Materialausnutzung denken, sondern an Transport, Schablonendruck, Placement und späteres Depaneling. Mehr Details dazu finden Sie in unserem Beitrag zur PCB Panelization.
Für die Praxis bedeutet das: Fiducials brauchen freie Kupferflächen ohne Silkscreen-Stoerung, reflektierende Oberflächen ohne Lackschatten und eine konsistente Lage im Nutzen. Bei komplexen QFN-, BGA- oder Kamera-Modulen sind Local-Fiducials oft der Unterschied zwischen sauberem Placement und kumuliertem Lagefehler. Wenn die Baugruppe mechanisch klein ist, darf dieser Punkt nicht aus Kostendruck gestrichen werden.
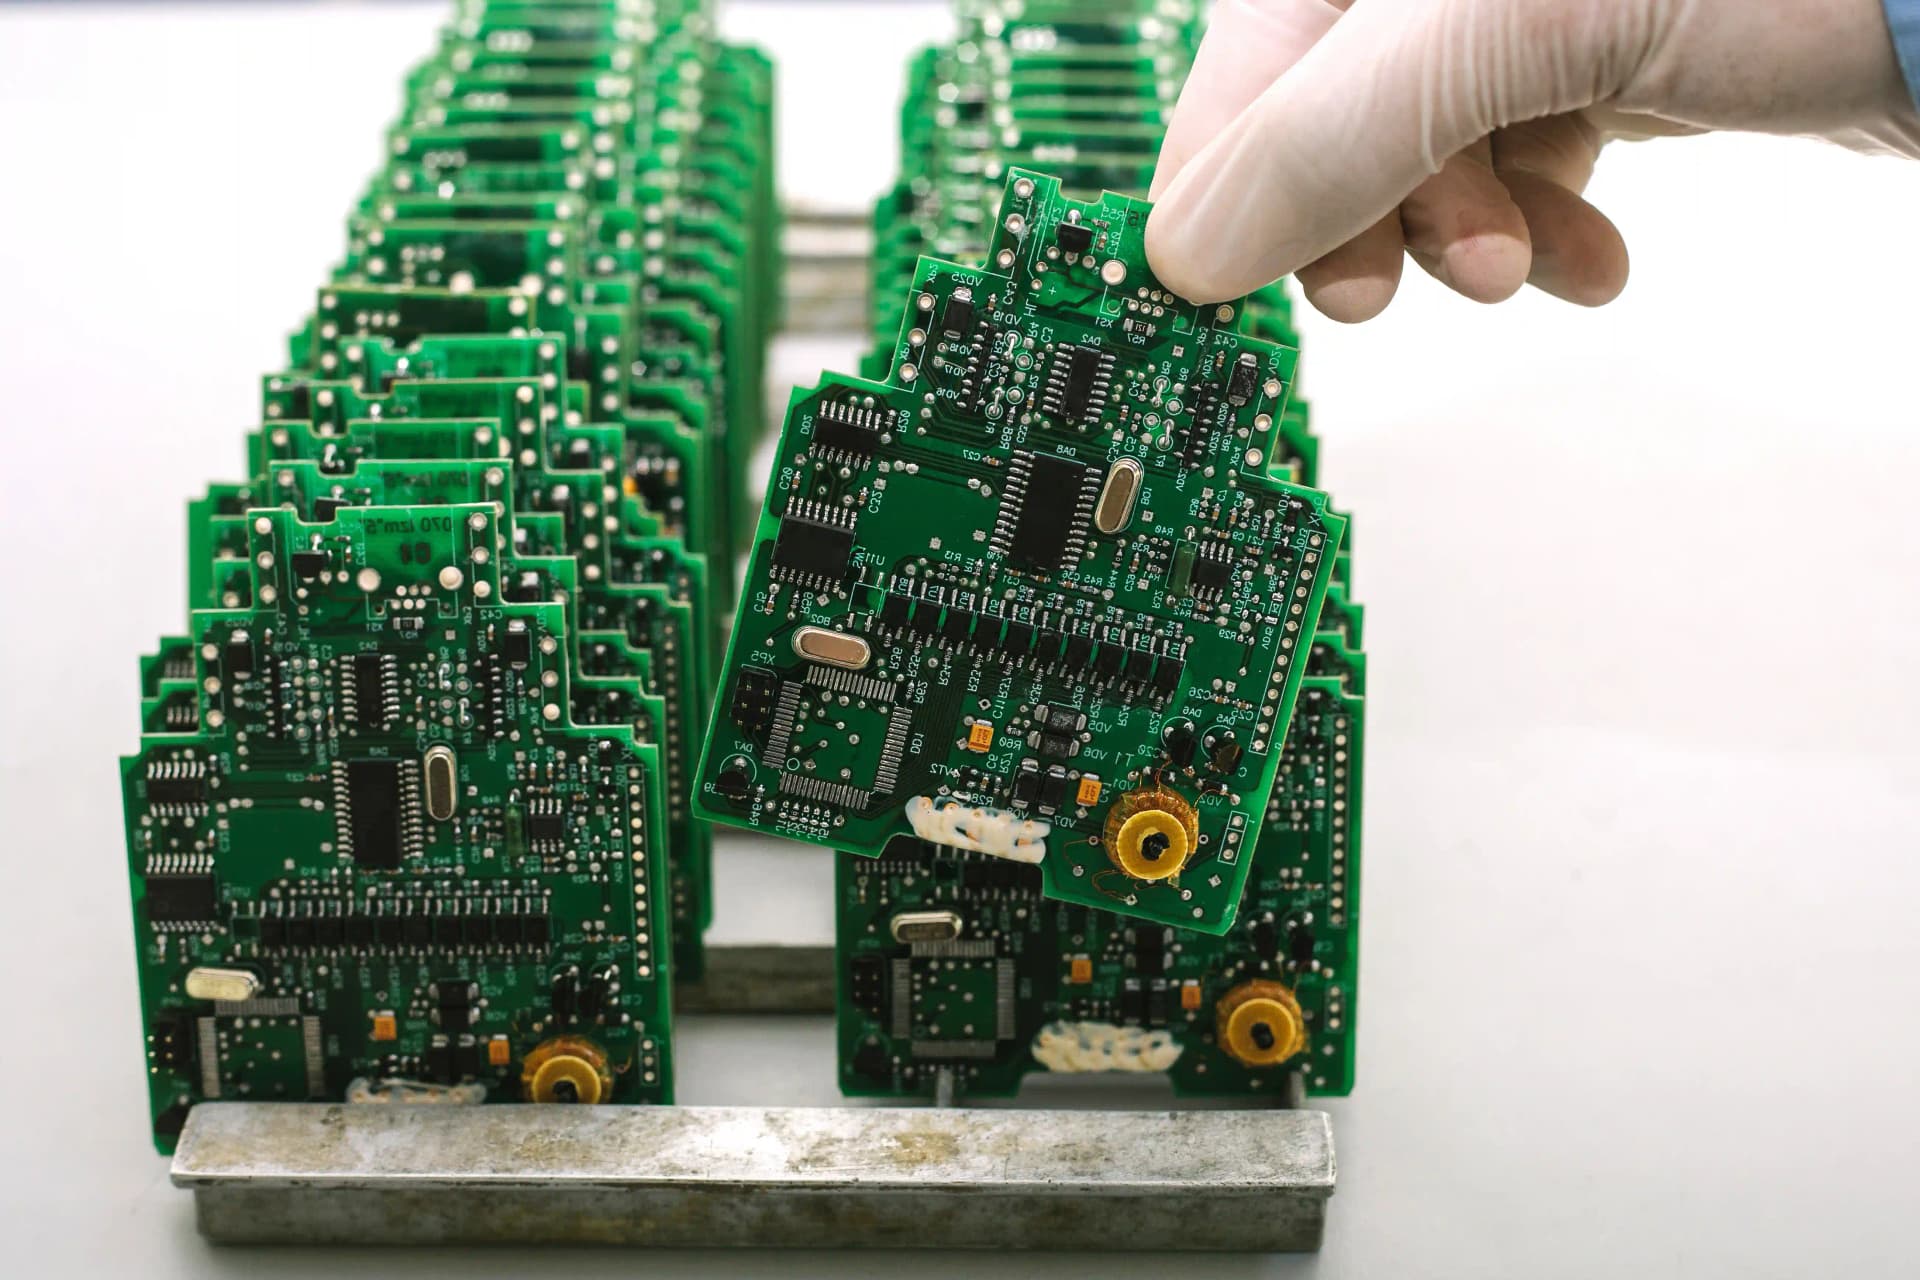
Wiederkehrende SMT-Fehler sehen von aussen unterschiedlich aus, haben aber meist wenige Grundmuster. Erstens: Rotations- und Spiegelungsfehler, oft durch uneinheitliche CAD- und Maschinenlogik. Zweitens: Lageversatz, verursacht durch Fiducials, Board-Warp oder fehlerhafte Nullpunkte. Drittens: fehlende oder gekippte Bauteile durch Feeder- und Vakuumprobleme. Viertens: nachgelagerte Lötprobleme, die eigentlich aus Placement, Lotpastenmenge oder unpassender Aufsetzhöhe kommen.
Besonders kritisch wird es bei Mischbestückung aus sehr kleinen Passiven und großen thermischen Massen. Dann ist die Linienbalance wichtig: zu hohe Taktoptimierung an einer Maschine kann dazu führen, dass sensible Teile knapp ausserhalb ihres stabilen Fensters gesetzt werden. In der Folge steigt nicht nur die AOI-Quote, sondern auch die Zahl der Falschalarme. Wer Qualität messen will, sollte deshalb Placement-Daten, AOI-Bilder, Reflow-Ergebnisse und Rework-Statistik gemeinsam lesen.
Einkaufsseitig wird Placement oft nur über Takt und Maschinenklasse bewertet. Das greift zu kurz. Eine scheinbar guenstige Linie wird teuer, wenn sie hohe Erstfehlerraten produziert, viele Feedersetups braucht oder keine saubere Traceability für NPI und Reklamation liefert. Der wirtschaftliche Hebel liegt nicht allein in CPH, sondern in der Kombination aus Ruestzeit, First-Pass-Yield, Rework-Quote und Datenstabilitaet.
Für Prototypen mit 10 bis 50 Baugruppen ist deshalb oft ein Engineering-starker SMT-Partner besser als die nominell schnellste Linie. Für Serien im mittleren Volumen zaehlen dagegen Standardisierung, Feeder-Setup, Materialkitting und wiederholbare Programme. Wenn Sie den kompletten Prozess absichern wollen, helfen auch unsere Seiten zu Quick Turn PCB Assembly, Prototypenfertigung und Electronic Assembly Manufacturing.
Wenn Sie ein Angebot für SMT-Bestückung anfragen, sollte das RFQ den Placement-Prozess mitdenken. Senden Sie nicht nur eine BOM, sondern ein abgestimmtes Paket: Gerber oder ODB++, CPL/Pick-and-Place-Datei, Assembly-Zeichnung, Zielmengen, Boarddicke, Panelinformation, IPC-Zielklasse, Testanforderungen und Hinweise auf kritische Bauteile. Bei BGAs, Bottom-Termination-Parts, Steckverbindern, Shields und großen mechanischen Bauteilen helfen zusätzlich Fotos oder 3D-Ansichten.
Pick and Place ist ein Teilprozess innerhalb der SMT Assembly. SMT umfasst typischerweise Lotpastendruck, SPI, Placement, Reflow und Inspektion. Pick and Place beschreibt nur das Aufnehmen und Setzen der Bauteile. Für eine stabile Serie müssen aber mindestens 5 Prozessstufen zusammenpassen, nicht nur die Placement-Maschine.
Mindestens benoetigt werden Gerber oder ODB++, BOM, CPL- oder XYRS-Datei und eine Assembly Drawing. Für robuste NPI-Projekte kommen Paneldaten, IPC-Zielklasse und Testanforderungen hinzu. Fehlen Rotation oder Layer-Angaben, kostet das schnell 1 bis 3 Zusatzschleifen bis zur Erstfreigabe.
Weil Placement-Fehler häufig nicht aus der Maschine selbst stammen. Typische Ursachen sind Feeder-Verschleiss, falsche Rotationslogik, schwache Fiducials, ungeeignete Nozzles oder ueberschrittene MSL-Fenster. Selbst eine Hochgeschwindigkeitslinie kann denselben Fehler 500-mal reproduzieren, wenn die Eingangsdaten falsch sind.
Spaetestens bei feinen QFNs, BGAs oder optisch sensiblen Modulen unter etwa 0,5 mm Pitch sind Local-Fiducials oft sinnvoll. Sie reduzieren kumulierte Lagefehler im Nutzen und verbessern die optische Referenz nahe am Bauteil. Bei großen Panels oder registrierungskritischen Designs ist der Nutzen meist deutlicher als die zusätzliche Layoutfläche.
Eine direkte. Für MSL-3-Bauteile ist im JEDEC-Kontext häufig ein Floor-Life von 168 Stunden relevant. Wird dieses Zeitfenster nach Oeffnen der Verpackung ueberschritten, müssen Materialzustand und Bake-Entscheidung neu bewertet werden. Andernfalls steigt das Risiko für Delamination, Head-in-Pillow oder Spaetausfaelle.
Nicht nur über Components per Hour. Wichtiger sind Ruestzeit, First-Pass-Yield, Nacharbeitsquote, Feedersetup, Materialtraceability und die Stabilitaet bei wiederkehrenden Losen. Schon 3 Prozent weniger First-Pass-Yield koennen teurer sein als ein nominell langsameres, aber sauber kontrolliertes Linienkonzept.
Senden Sie Gerber, BOM, CPL, Assembly Drawing und Zielmenge. WellPCB prüft, ob Daten, Panel, Materialhandling und SMT-Prozess für Prototyp, NPI oder Serie belastbar vorbereitet sind.
Hommer Zhao
Gründer & Geschäftsführer, WellPCB
Mit langjähriger Erfahrung in der Elektronikfertigung leitet Hommer Zhao das Team bei WellPCB. Seine Leidenschaft: Komplexe technische Themen verständlich erklären.
Ein Robotics-Fall mit 5 Premium-Steckerbrands zeigt, wann IPC Class 2 reicht, wann Class 3 Pflicht ist und welche Daten in die Anfrage gehoeren.
Ein Smart-Hardware-Fall mit 14-16 Wochen Lieferzeit zeigt, wie OEMs Sensorkabel, Spezialstecker, Split-Lieferungen und Freigaben planen.
Ein 500-Stueck-LED-Light-Ring-Projekt zeigt, wie OEMs PCBA-Kabelabgaenge, Steckverbinder, Zugentlastung, IPC-Normen und EOL-Test sauber spezifizieren.
Fordern Sie jetzt ein kostenloses Angebot an oder lassen Sie sich von unseren Experten beraten.