3D-Lotpasteninspektion vor Pick-and-Place, Reflow und Serienfreigabe
SPI-Prüfservice von WellPCB für SMT-Baugruppen: 3D-Lotpasteninspektion, Volumenmessung, Offset-Bewertung und Prozessrückmeldung vor Bestückung und Reflow.
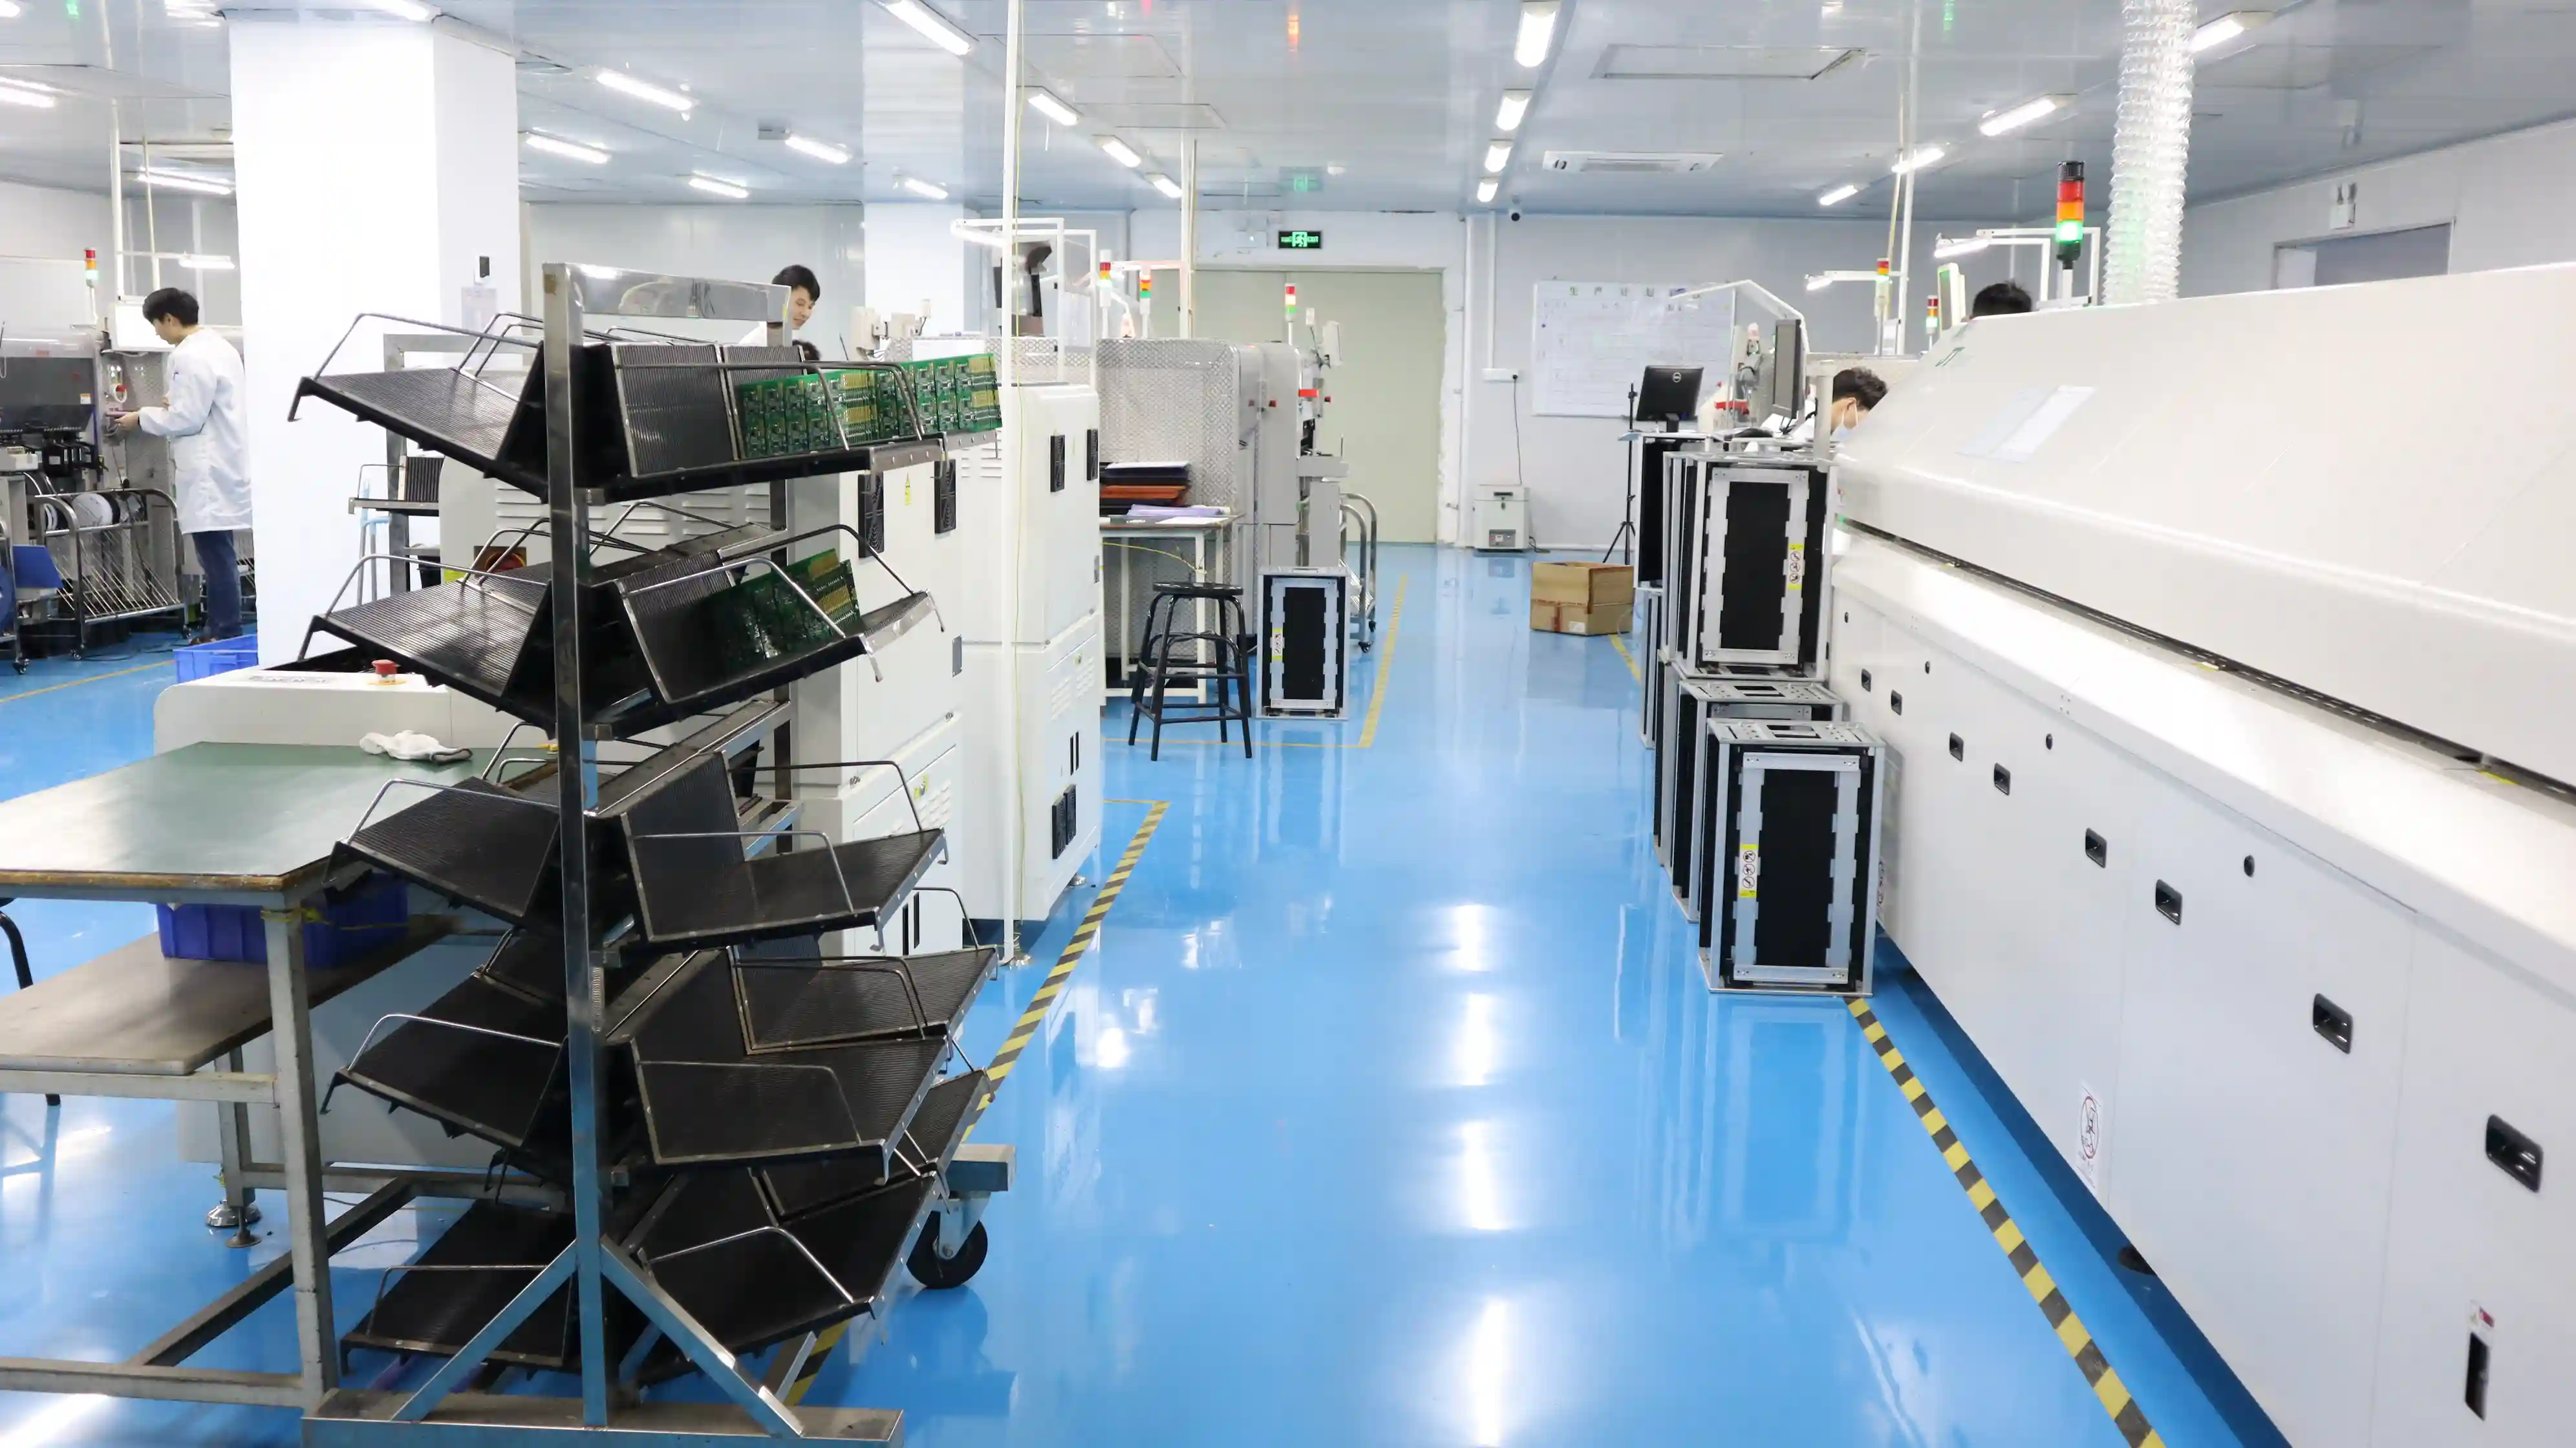
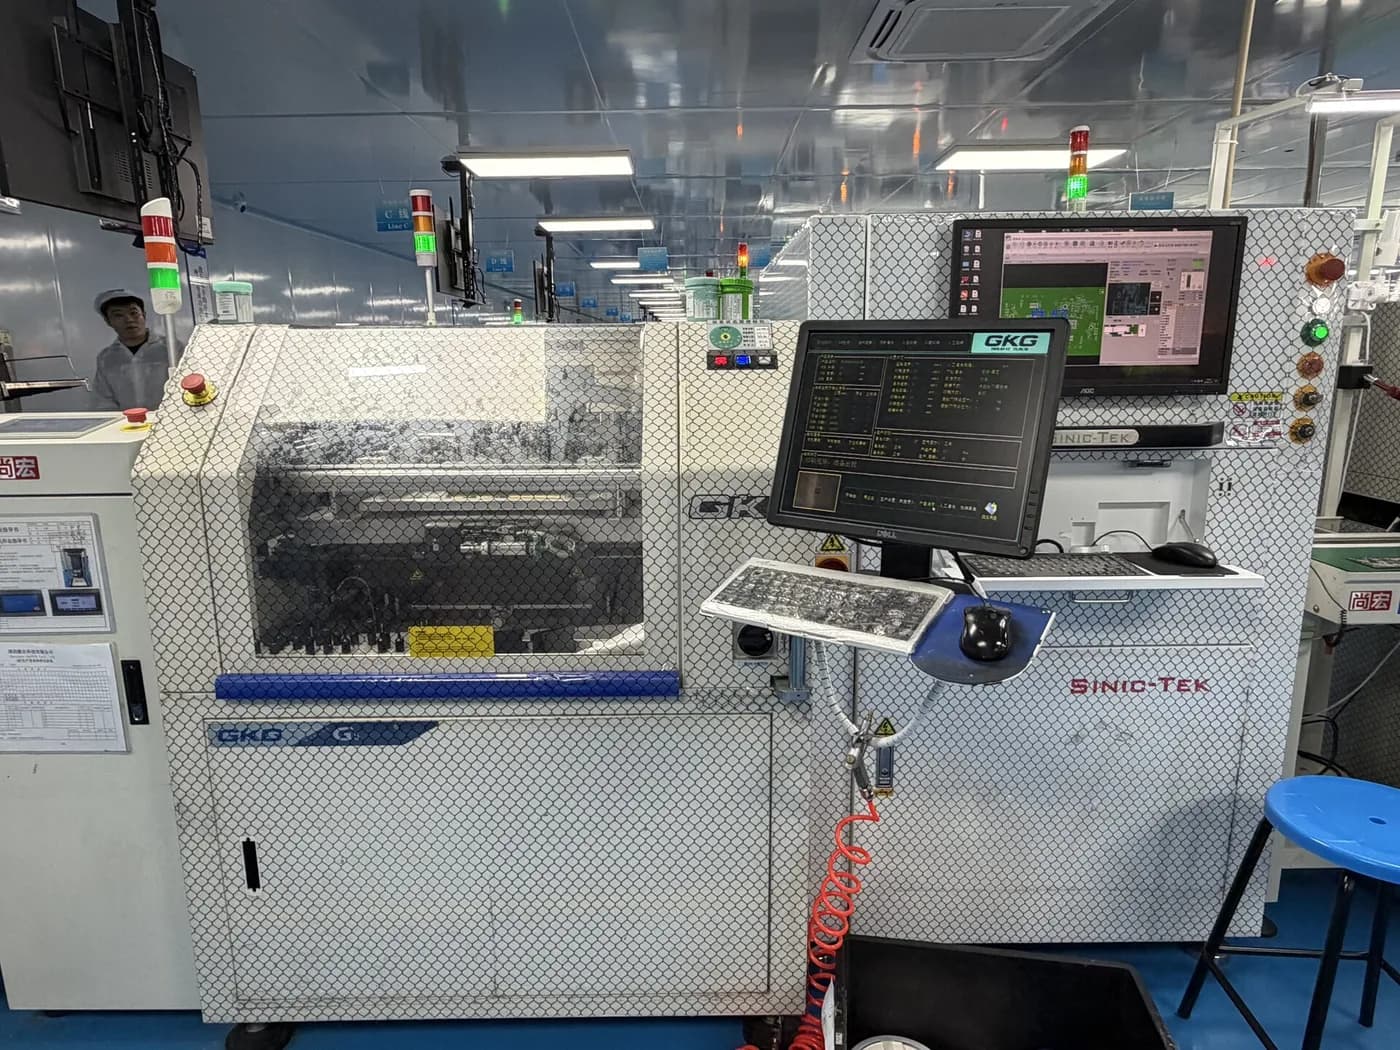
SPI ist ein 3D-Prüfschritt, der Lotpastenhöhe, Volumen, Fläche und Versatz direkt nach dem Schablonendruck misst. Lotpaste ist das Druckmaterial, das beim Reflow die elektrische und mechanische Verbindung zwischen Pad und SMD-Bauteil bildet. Ein SMT-Prozess ist eine Fertigungskette aus Lotpastendruck, SPI, Pick-and-Place, Reflow, AOI und elektrischer Prüfung. In der RFQ-Phase wird SPI oft nur als Maschinenoption abgefragt. Für Einkäufer und Entwicklungsingenieure ist aber wichtiger, ob der Lieferant mit den Messdaten tatsächlich Entscheidungen trifft: Stencil-Aperturen anpassen, Druckparameter sperren, Reinigungsintervalle verkürzen oder ein Fine-Pitch-Design vor teurem Rework stoppen. WellPCB setzt den SPI-Prüfservice deshalb als Prozessgate in der PCB-Bestückung ein, besonders bei BGA, QFN, 01005, dicht bestückten Steuerungen und NPI-Losen mit kurzer Lernkurve.
WellPCB ist für SPI sinnvoll, wenn Ihr SMT-Projekt nicht erst nach Reflow lernen darf. Ein großer Teil typischer SMT-Fehler beginnt im Lotpastendruck: zu wenig Volumen erzeugt offene Lötstellen, zu viel Volumen begünstigt Brücken, Offset kann Tombstoning oder schlechte Benetzung auslösen. Unsere Teams koppeln SPI-Grenzen mit IPC-A-610-Akzeptanz, IPC-7525-Schablonenlogik und ISO-9001-orientierter Rückverfolgbarkeit. Bei Serienprogrammen bewerten wir nicht nur einzelne Ausreißer, sondern Trends: steigende Pastehöhe an einer Pad-Gruppe, wiederkehrender X/Y-Versatz, häufige Reinigungsauslöser oder Bauteilfamilien mit engem Prozessfenster. Transparente Kostenhebel sind Schablonendicke, Aperturstrategie, Board-Nutzen, Fine-Pitch-Anteil, Reporttiefe und gewünschte Prüfquote. MOQ kann ab 1 NPI-Baugruppe starten; für Serien wird die Prüftiefe nach Risiko und Taktzeit festgelegt.
Der SPI-Prozess startet mit Gerber oder ODB++, BOM, CPL, Bestückungszeichnung, Schablonendaten, Zielmenge und bekannten Risikobauteilen. Zuerst prüfen wir Pad-Geometrien, Pastefreigabe, Schablonendicke und Aperturstrategie. Danach wird das SPI-Programm aus CAD- und Stencil-Daten aufgebaut und mit Grenzwerten für Volumen, Höhe, Fläche und Offset versehen. Im Pilotlauf vergleichen wir SPI-Befunde mit AOI, Röntgenprüfung, Reflow-Ergebnis und Rework-Daten. Dadurch unterscheiden wir echte Druckprobleme von zu engen Grenzwerten. Nach Freigabe läuft SPI als frühes Stop-Gate: Baugruppen mit kritischem Pastebild werden vor der Bestückung angehalten, statt später Bauteile, Reflow-Zeit und Nacharbeit zu verlieren. Für Serienprogramme liefern wir Trenddaten, Fehlercodes und Rückmeldungen an Druckparameter, Schablonenreinigung und DFM-Review.
Surface-mount technology beschreibt den SMT-Prozess, in dem Lotpastendruck, Pick-and-Place und Reflow zusammenwirken.
Automated optical inspection ordnet automatische optische Prüfung als nachgelagerten Baustein ein, der SPI nicht ersetzt, sondern ergänzt.
IPC (electronics) liefert öffentlichen Branchenkontext zu IPC-Standards für elektronische Baugruppen und Akzeptanzkriterien.
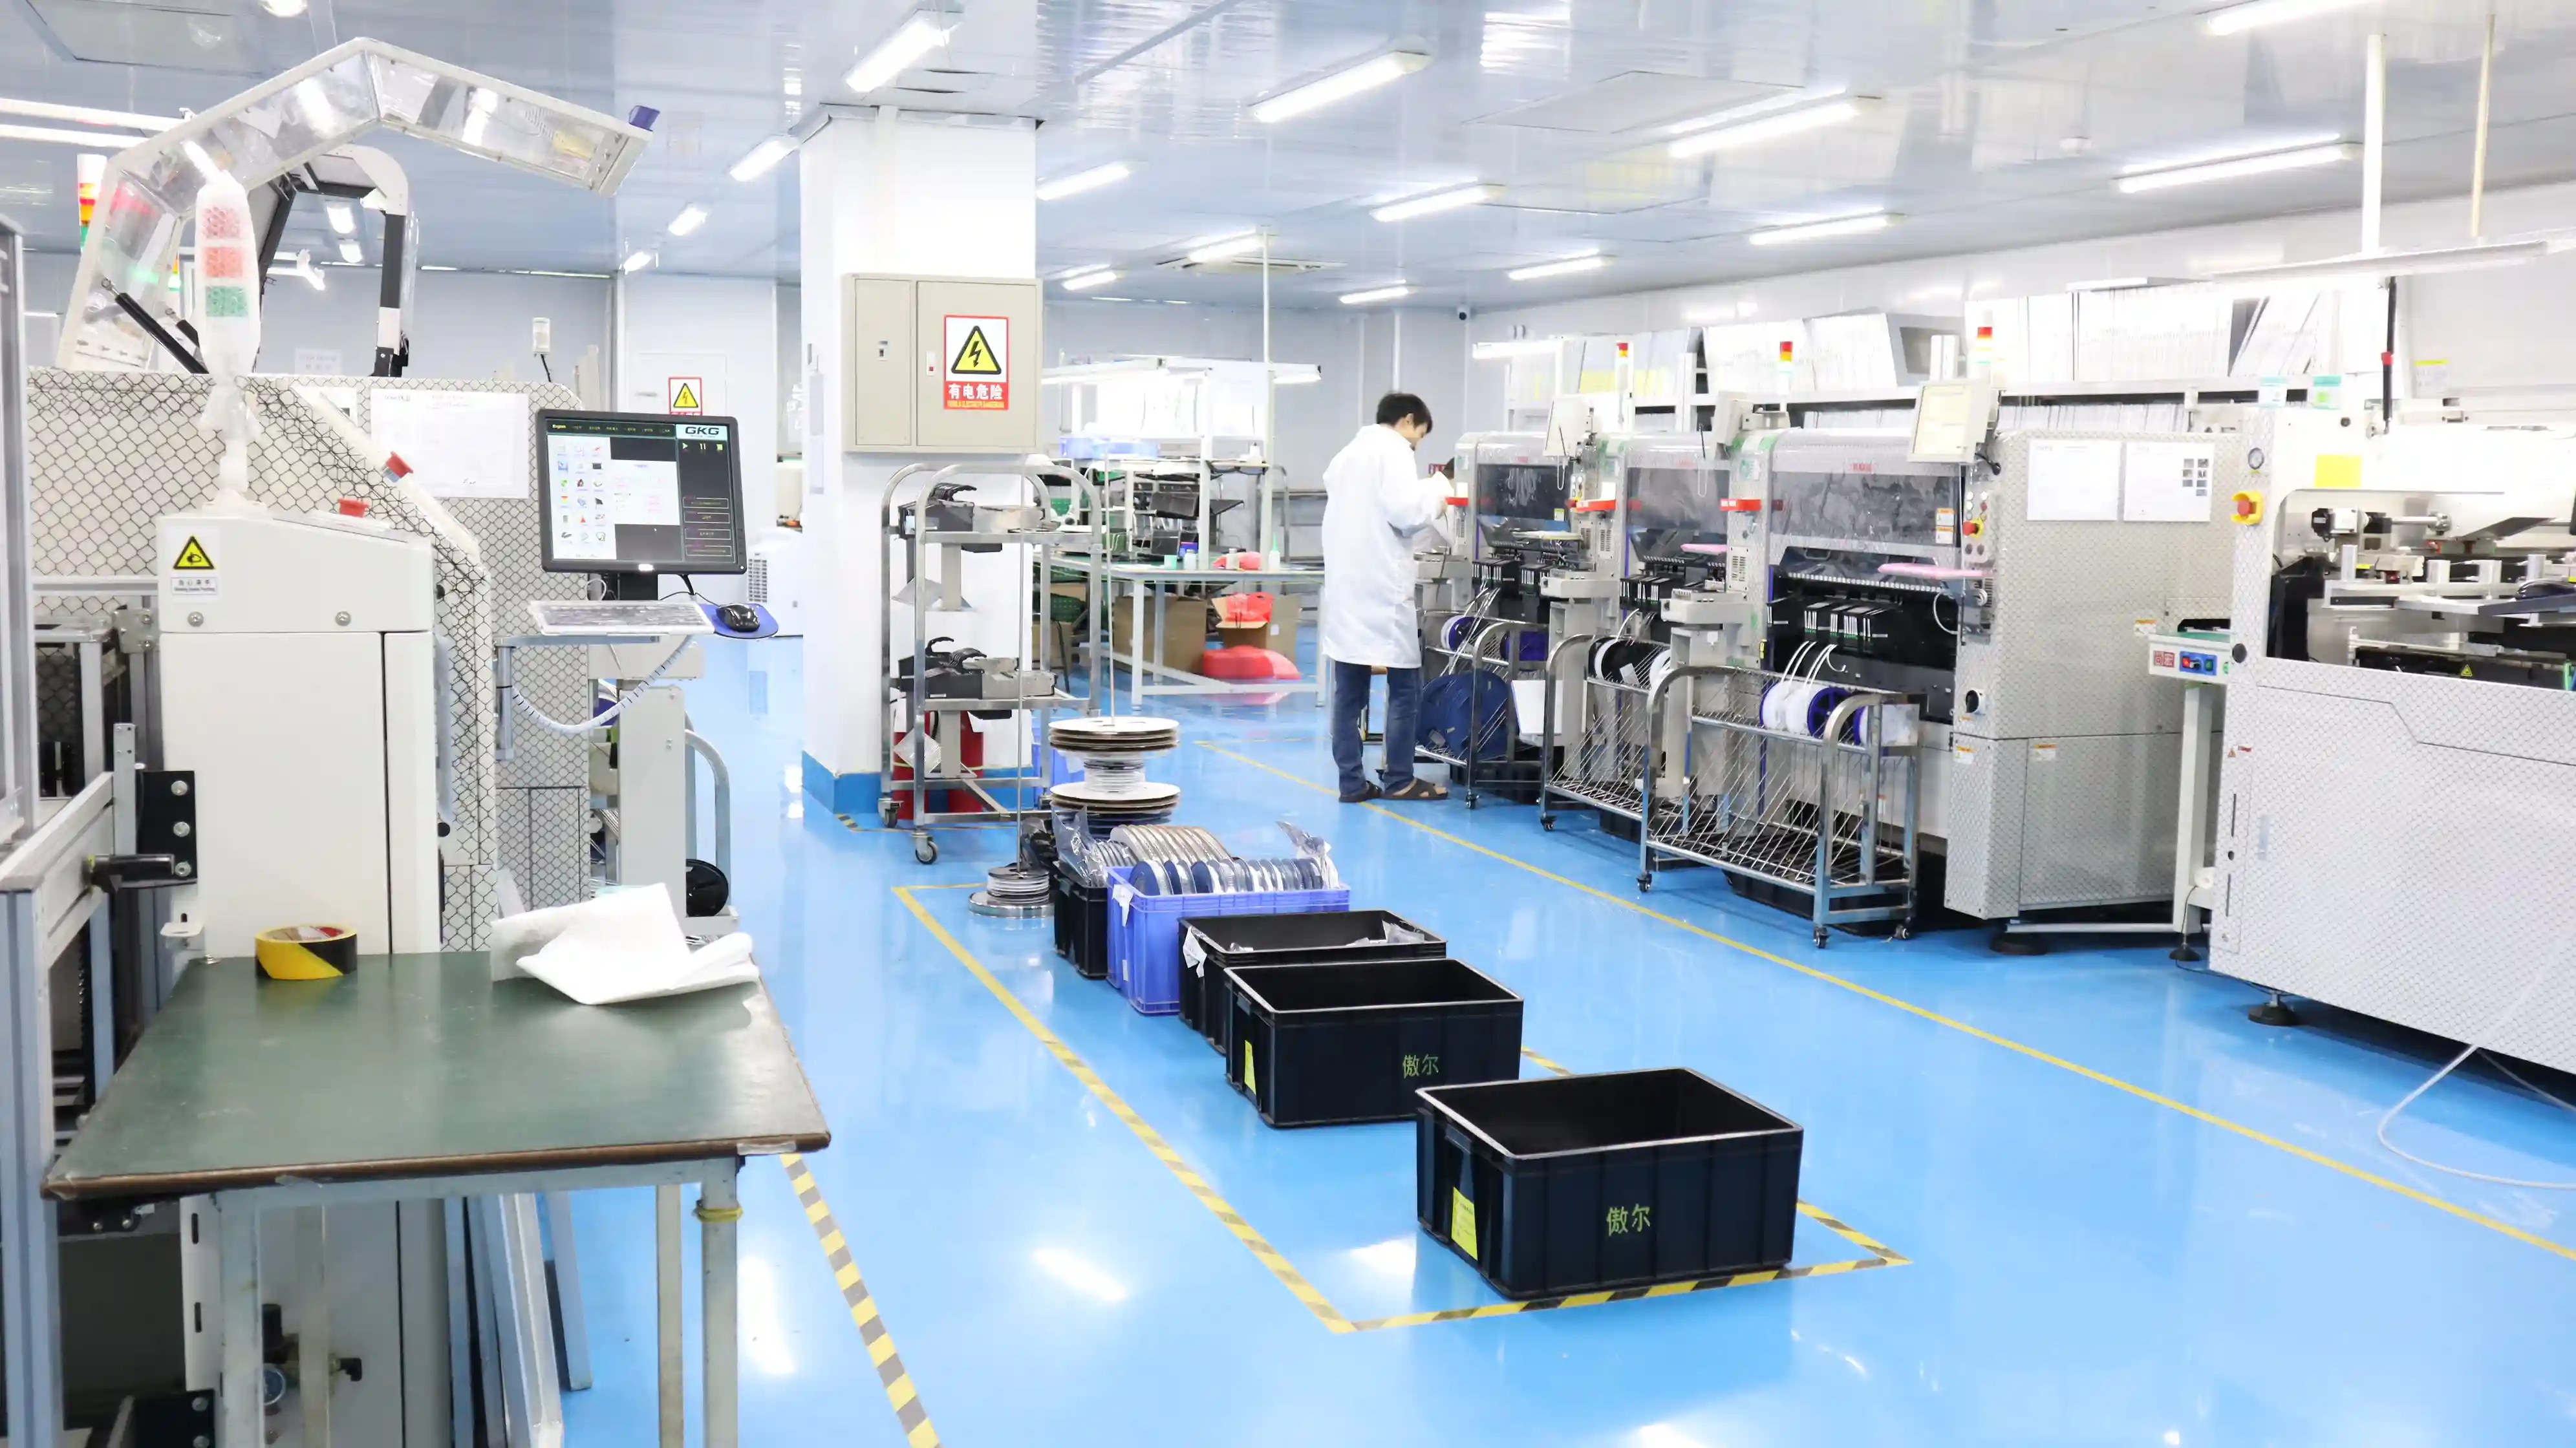
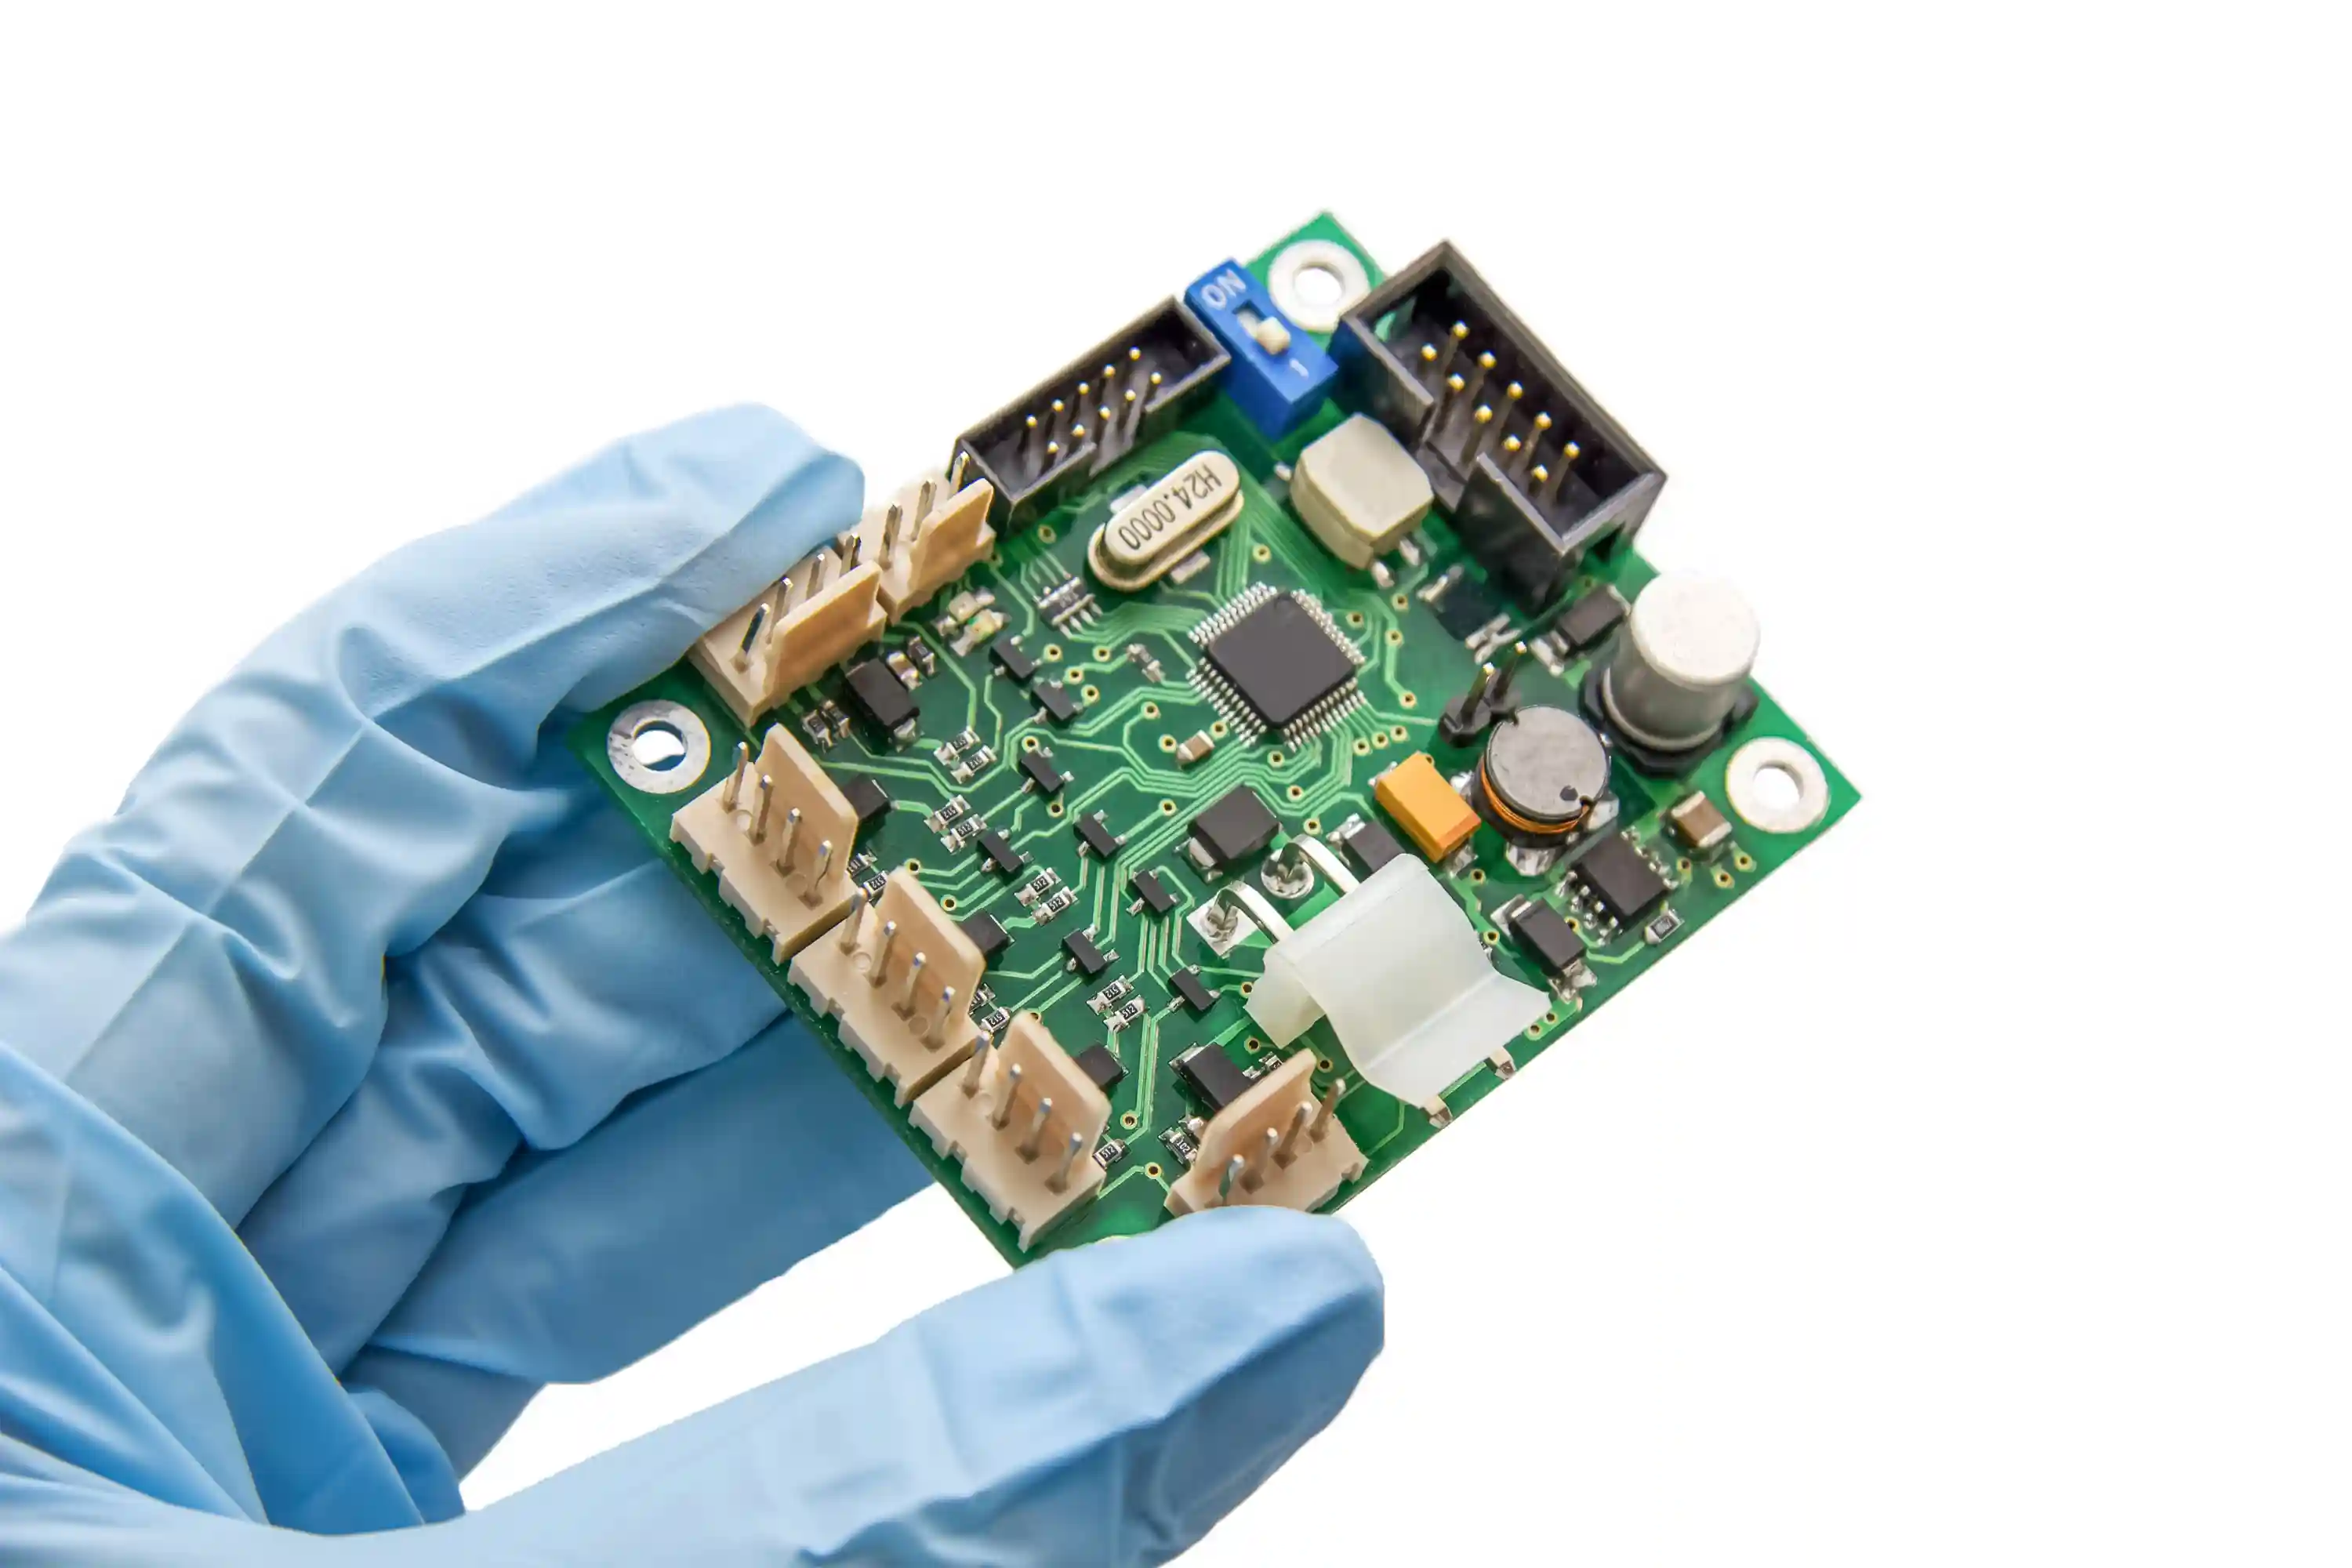
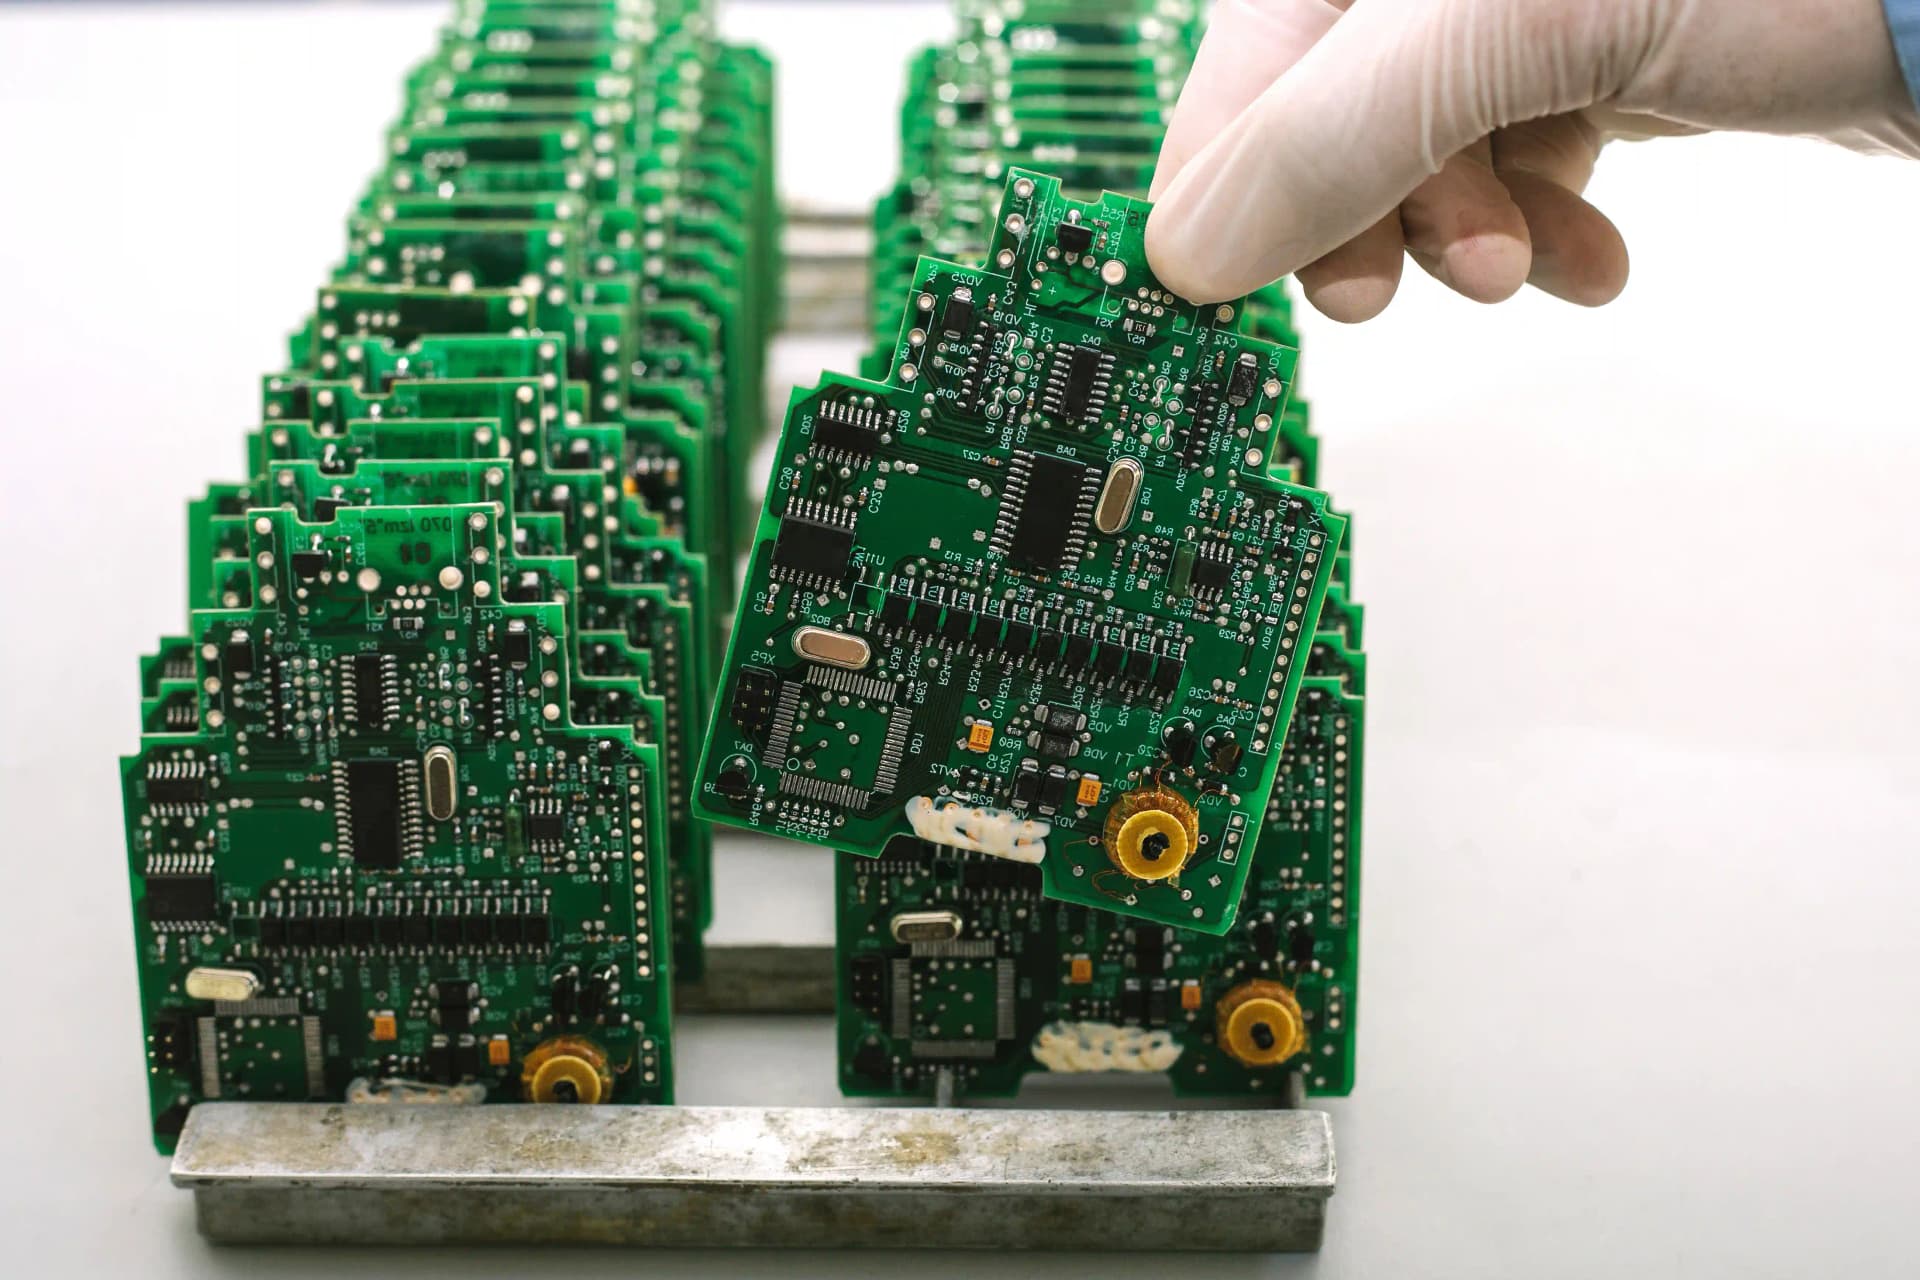
Bei WellPCB setzen wir auf kompromisslose Qualität. Unsere Fertigung erfolgt strikt nach IPC-Standards. Durch unser durchgängiges ERP-System gewährleisten wir volle Rückverfolgbarkeit (Traceability) bis auf Bauteilebene.
SPI misst den Lotpastenauftrag direkt nach dem Schablonendruck. Bewertet werden Volumen, Höhe, Fläche, Form und X/Y-Offset pro Pad. Dadurch lassen sich Brückenrisiko, Unterdruck, Pastenversatz und instabile Druckparameter erkennen, bevor Bauteile platziert und im Reflow gelötet werden.
AOI prüft nach Reflow sichtbare Merkmale. SPI prüft früher und verhindert, dass ein fehlerhafter Pastendruck überhaupt in Bestückung und Reflow läuft. Besonders bei Fine-Pitch, QFN, BGA, 01005, dichter Bestückung oder kurzen NPI-Zyklen ist diese frühe Rückmeldung wertvoll.
Ideal sind Gerber oder ODB++, BOM, CPL, Bestückungszeichnung, Schablonendaten, Zielmenge, IPC-Zielklasse und Hinweise auf kritische Packages. Wenn Sie schon Tombstoning-, Bridging- oder Voiding-Befunde haben, nutzen wir diese Daten für die Grenzwert- und Aperturprüfung.
Nein. SPI bewertet die Lotpaste vor der Bestückung, nicht die fertige verdeckte Lötstelle unter dem BGA. Für BGA und QFN kombinieren wir SPI mit Reflow-Profilierung, AOI für sichtbare Merkmale und Röntgenprüfung für verdeckte Lötstellen. Die Kombination liefert eine deutlich bessere Prozesssicht als ein einzelner Prüfschritt.
SPI zeigt systematische Muster wie zu wenig Paste an Thermal Pads, Versatz in einer Pad-Reihe oder Paste-Brücken an engen Aperturen. Daraus lassen sich Schablonendicke, Aperturreduktion, Window-Pane-Design, Reinigungsintervall oder Druckparameter gezielt anpassen.
Bei Programmen mit mehreren Bestellungen und aufgeteilten Lieferfenstern ist frühe Prozesssicht entscheidend, weil mehrere Lieferfenster parallel laufen. Klare Zahlungs- und frühzeitige Lieferstatusmeldungen sind Teil der Projektsteuerung; für SMT-Lose koppeln wir SPI-, AOI- und Lieferstatus, damit Qualitäts- und Terminrisiko gleichzeitig sichtbar bleiben.
Automatisierte SMD-Fertigung mit Lotpastendruck, Pick-and-Place und Reflow
Mehr erfahrenLasergeschnittene SMT-Schablonen mit Aperturstrategie für stabile Paste-Transfers
Mehr erfahrenOptische Prüfung nach Reflow als Ergänzung zur frühen SPI-Prüfung
Mehr erfahrenRöntgenprüfung für verdeckte Lötstellen bei BGA, QFN und Power-Pads
Mehr erfahrenKomplette PCBA-Fertigung mit SMT, THT, Test und dokumentierter Freigabe
Mehr erfahrenSenden Sie uns Ihre Daten für eine kostenlose Machbarkeitsanalyse und ein unverbindliches Angebot.